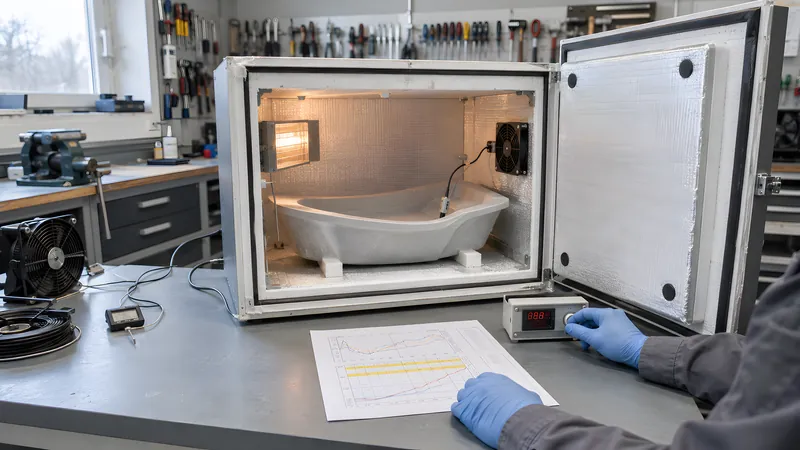
Ein bei Raumtemperatur fest gewordenes Laminat hat nicht automatisch schon die für seinen Einsatz nötigen Eigenschaften erreicht. Bei manchen Harzen steigt durch eine anschließende Warmnachhärtung die Glasübergangstemperatur (Tg). Andere Systeme erreichen ihre vorgesehenen Kennwerte ohne diesen Schritt oder benötigen von Anfang an einen definierten Warmhärtezyklus. Klebfreiheit allein ist kein Nachweis des Aushärtegrads.
Eine passende Nachhärtung kann Maßstabilität und Wärmebeständigkeit verbessern. Wie sich Festigkeit oder Zähigkeit verändern, ist materialabhängig. Gerade Formen, dünne Schalen und Sandwichbauteile brauchen einen abgestimmten Zyklus: Harz, Kern, Klebstoffe, Beschichtungen und Stützkonstruktion müssen ihn gemeinsam vertragen.
Kurz erklärt: die wichtigsten Begriffe
- Tempern / Nachhärten: kontrollierte Wärmebehandlung nach einer ausreichenden Vorhärtung; Startzeit und Zyklus sind systemspezifisch.
- Glasübergangstemperatur (Tg): Kennwert für den temperaturabhängigen Übergang der Polymermatrix; abhängig von Harz, Härtung, Feuchte und Messverfahren.
- Wärmeformbeständigkeit (z. B. HDT): unter definierten Prüfbedingungen ermittelte Verformungstemperatur; nicht identisch mit Tg oder zulässiger Bauteil-Einsatztemperatur.
- Rampe: die Aufheiz- bzw. Abkühlgeschwindigkeit, angegeben in Kelvin pro Stunde (K/h).
- Stufentemperung: mehrere Temperaturplateaus nacheinander, um sehr hohe Tg sicher zu erreichen.
- Spannungsfrei lagern: das Teil so abstützen, dass es sich beim Erwärmen nicht verziehen kann.
Das technische Datenblatt liefert das Härtungsprogramm. Die folgenden Schritte erklären seine Umsetzung, liefern aber keine allgemein sichere Temperatur- oder Zeitvorgabe. Fehlen belastbare Angaben für Harz oder Bauteil, vor einer Wärmebehandlung den Hersteller bzw. Konstrukteur einbeziehen.
Material & Werkzeug
Material
- Bauteil oder Form im für das Härtungsprogramm vorgeschriebenen Zustand
- Technisches Datenblatt des verwendeten Harzsystems (zulässige Tempertemperatur / Temperprogramm)
- Für die Wärmebehandlung geeignete, temperaturbeständige und ausreichend belüftete Temperkammer
- Geeignete geregelte Wärmequelle mit unabhängiger Übertemperaturabschaltung; keine unbewertete Kombination aus Haushaltsheizer und brennbarem Schrank
- Umluft-Ventilator für gleichmäßige Wärmeverteilung
- Temperaturregler/Thermostat (z. B. PID-Regler mit Schaltsteckdose) + Thermofühler
- Geometriegerechte Stütze oder Form, die Temperatur und unterschiedliche Wärmeausdehnung verträgt
Werkzeug
- Geeignete Kontaktfühler/Thermoelemente zur Kontrolle maßgeblicher Bauteilbereiche; IR-Thermometer höchstens ergänzend
- Temperaturregler/Thermostat (idealerweise mit Rampenfunktion)
- Ventilator für Umluft in der Kammer
- Hitzebeständige Handschuhe und eine belüftete Werkstatt (Ausgasung beim Erwärmen)
- Optional: Datenlogger oder eine zweite Messstelle zur Kontrolle der Gleichmäßigkeit
Schritt für Schritt
Entscheiden: Brauche ich überhaupt Tempern?
Nicht jedes Teil muss getempert werden. Für einfache, gering belastete Bauteile bei Raumtemperatur reicht die normale Aushärtung. Tempern lohnt sich, wenn das Teil später Wärme sieht (Sonne, Motorraum, heiße Bauteile), wenn es hoch belastet oder maßkritisch ist – und ganz besonders bei Formen, die der Reaktionswärme künftiger Abformungen standhalten müssen.
- Erreichbare Kennwerte und zulässige Einsatztemperatur aus dem konkreten Materialsystem ableiten; Tg allein ist keine Bauteilfreigabe.
- Bei Formen auch die erwartete Reaktionswärme späterer Laminate berücksichtigen.
Voraussetzung: ausreichende Vorhärtung
Den vorgeschriebenen Vorhärtungszustand abwarten. In einer stützenden Form kann ein Harzsystem unter Umständen bereits nach der Gelierphase warmgehärtet werden; ein freistehendes Bauteil benötigt genügend Formstabilität. Bei dicken Laminaten die Eigenwärme der Reaktion berücksichtigen. Oberfläche und Fingertest allein bestimmen den richtigen Startzeitpunkt nicht.
- Zeit, Temperatur und gegebenenfalls Härtungsnachweis nach Datenblatt bzw. Prozessvorgabe einhalten.
- Zusätzliche Wärmezufuhr und Exothermie dürfen zusammen keine unzulässige Bauteiltemperatur erzeugen.
Zieltemperatur und Temperprogramm aus dem Datenblatt ableiten
Zieltemperaturen, Haltezeiten und Rampen aus einem für das Harz freigegebenen Programm übernehmen. Danach prüfen, ob Altlaminat, Kernmaterial, Klebungen, Beschichtungen und Stützen diese Temperaturen vertragen. Für manche Systeme sind mehrere Temperaturstufen vorgesehen; andere benötigen keinen zusätzlichen Zyklus.
- Die niedrigste zulässige Temperaturgrenze einer beteiligten Komponente begrenzt die Behandlung des gesamten Bauteils.
- Tg, HDT und Gebrauchstemperatur sind unterschiedliche Größen; die Zieltemperatur nicht einfach aus der späteren Einsatztemperatur schätzen.
- Bei unbekanntem Harz oder unvollständigen Daten kein Temperprogramm durch Ausprobieren am tragenden Bauteil festlegen.
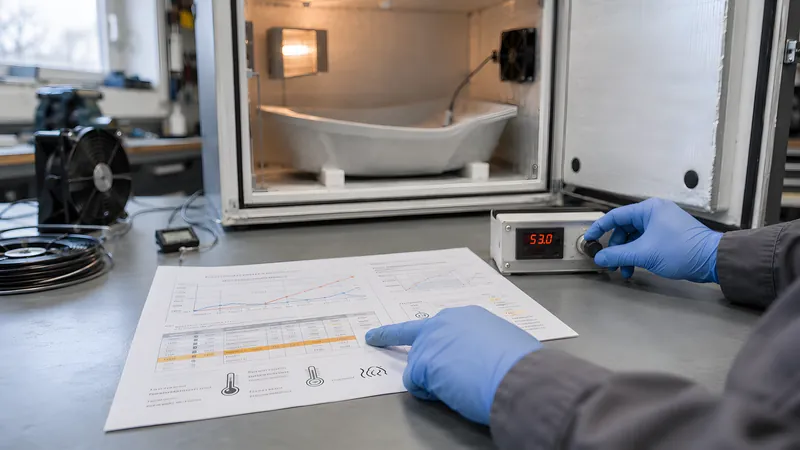
Bauteil spannungsfrei lagern
Das Bauteil seiner Geometrie entsprechend abstützen, damit Eigengewicht und Spannkräfte beim Erwärmen keinen Verzug erzeugen. Dünne Schalen können eine passende Form oder Stütze benötigen. Ein Urmodell eignet sich nur, wenn seine Temperaturbeständigkeit, Trennwirkung und Wärmeausdehnung mit dem Zyklus vereinbar sind.
- Keine konzentrierten Auflager- oder Klemmkräfte in weiche Bereiche einleiten.
- Auch die Stütze darf sich während des Zyklus nicht unzulässig verformen.
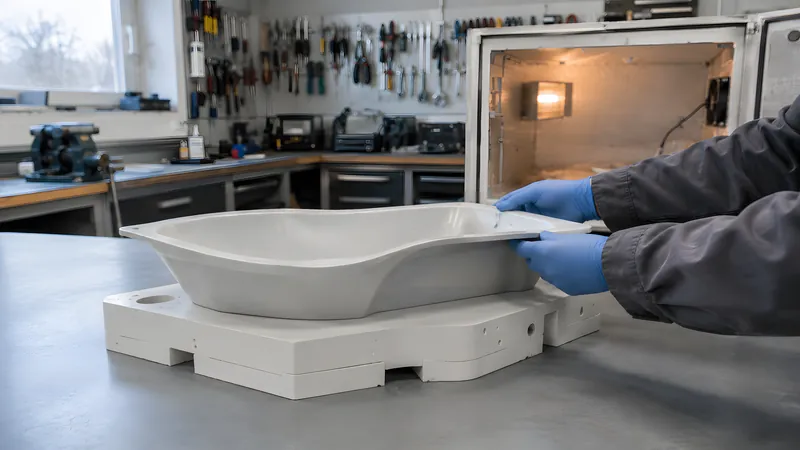
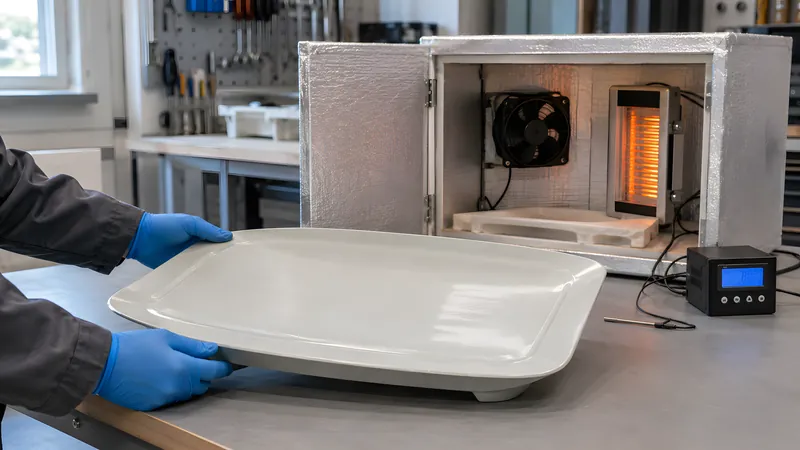
Temperkammer aufbauen
Eine geeignete Temperkammer muss die Solltemperatur gleichmäßig halten, Ausgasungen abführen und bei einem Regelfehler sicher abschalten. Wärmequelle, elektrische Installation und Dämmung auf die vorgesehenen Bedingungen abstimmen. Keine Zündquellen dort einsetzen, wo brennbare Dämpfe auftreten können; ein normaler Thermostat allein macht eine selbst gebaute Kammer nicht sicher.
- Umluft und geeignete Anordnung verhindern lokale Überhitzung; direkte Wärmestrahlung auf das Teil vermeiden.
- Übertemperaturschutz, Belüftung und Temperaturverteilung vor dem eigentlichen Bauteil prüfen. Geräte für Lebensmittel nicht für Harzarbeiten verwenden.
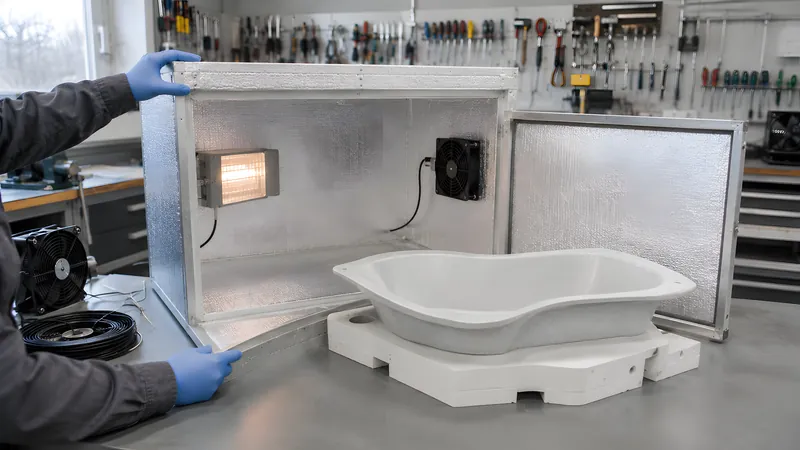
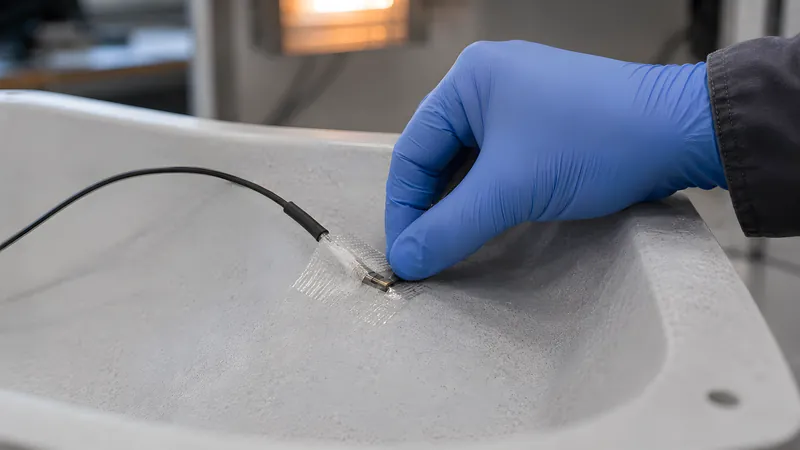
Thermofühler ans Bauteil setzen
Der wichtigste und meistübersehene Schritt: Miss die Temperatur am BAUTEIL, nicht nur in der Luft. Ein Thermofühler direkt am (oder dicht neben dem) Teil stellt sicher, dass das Laminat die Zieltemperatur wirklich erreicht und über die volle Haltezeit hält – die Luft ist meist schneller warm als das Bauteil.
- Ideal sind zwei Messstellen: eine am Bauteil, eine in der Kammer – so erkennst du Temperaturunterschiede.
- Erst wenn das Bauteil die Zieltemperatur erreicht hat, beginnt die eigentliche Haltezeit.
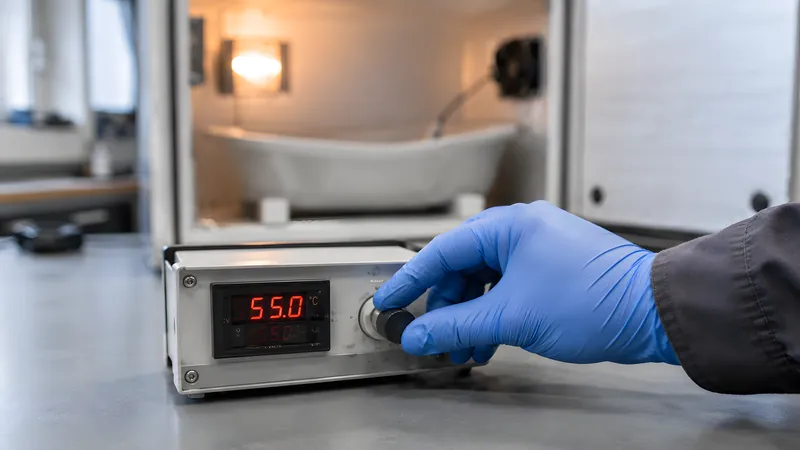
Temperzyklus fahren: langsam auf, halten, langsam ab
Das freigegebene Programm mit den vorgesehenen Aufheiz- und Abkühlrampen fahren. Eine langsame Rampe kann bei freistehenden Bauteilen Verzug begrenzen; ihre zulässige Größe ist trotzdem bauteil- und systemspezifisch. Die Haltezeit beginnt erst, wenn die erforderliche Temperatur in den maßgeblichen Bauteilbereichen erreicht ist.
- Temperaturverlauf am Bauteil aufzeichnen und örtliche Überhitzung vermeiden.
- Auch Temperaturgrenzen von Kern, Klebungen und Stützform während des gesamten Zyklus einhalten.
- Stufen und Haltezeiten wie vorgegeben ausführen; nicht allein nach Kammertemperatur vorzeitig weiterheizen.
Abkühlen lassen, prüfen und nutzen
Das Teil entsprechend dem Programm abkühlen lassen und bis zum sicheren Entnahmezustand abgestützt halten. Danach Form, Oberfläche und Maße prüfen. Ob die geforderten Materialeigenschaften erreicht wurden, ergibt sich aus dem eingehaltenen Prozess und gegebenenfalls den vorgesehenen Prüfungen; allein ein verformungsfreies Aussehen ist kein Nachweis.
- Auf Blasen, Risse, Verzug und Verfärbungen prüfen.
- Einsatz erst innerhalb der nachgewiesenen Temperatur- und Belastungsgrenzen freigeben.
Typische Fehler – und wie du sie vermeidest
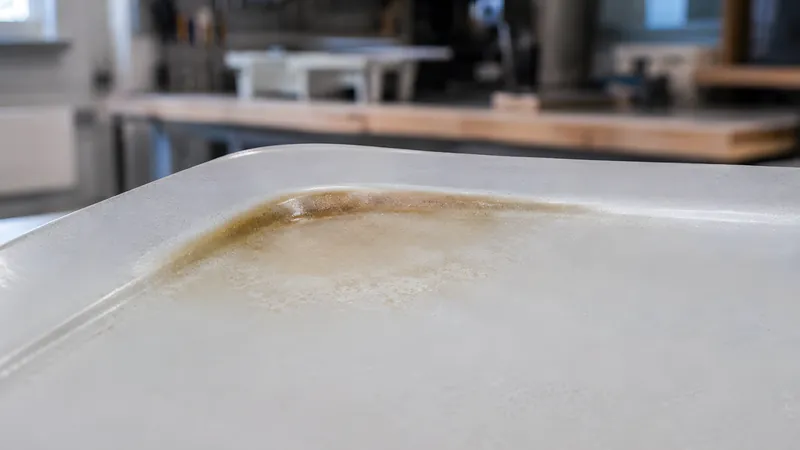
- Das Teil verzieht sich beim TempernStützung, Temperaturverteilung und Rampen prüfen. Das vorgegebene Programm einhalten und die Lagerung an Geometrie sowie Wärmeausdehnung anpassen.
- Trotz Tempern bleibt die Festigkeit / Tg niedrigEs wurde nur die Lufttemperatur gemessen oder zu kurz gehalten – das Bauteil hat die Zieltemperatur nie über die volle Haltezeit erreicht. Thermofühler ans Bauteil setzen und die Haltezeit erst ab Erreichen der Bauteiltemperatur zählen.
- Verfärbte, rissige oder rauchende Stellen – das Harz ist überhitztÜber die Datenblatt-Grenze getempert oder mit ungeregelter Wärmequelle direkt angestrahlt. Zulässige Temperatur einhalten, mit Umluft gleichmäßig erwärmen und immer mit Regelung arbeiten.
- Das Teil sackt ab oder verformt sich gleich zu BeginnVorhärtung oder Stützung waren unzureichend. Startzustand des Harzes nach Vorgabe herstellen und das Bauteil beim Erwärmen geometriegerecht abstützen.
- Ungleichmäßiges Ergebnis – manche Bereiche fester als andereHeiße und kalte Zonen in der Kammer durch fehlende Umluft. Einen Ventilator einsetzen, die Wärmequelle nicht direkt aufs Teil richten und an mehreren Stellen messen.
- Verzug erst nach dem Tempern beim EntnehmenTeil noch zu warm entnommen oder ungleichmäßig abgekühlt. Bis zum vorgesehenen Entnahmezustand im abgestützten Aufbau nach Programm abkühlen lassen.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.