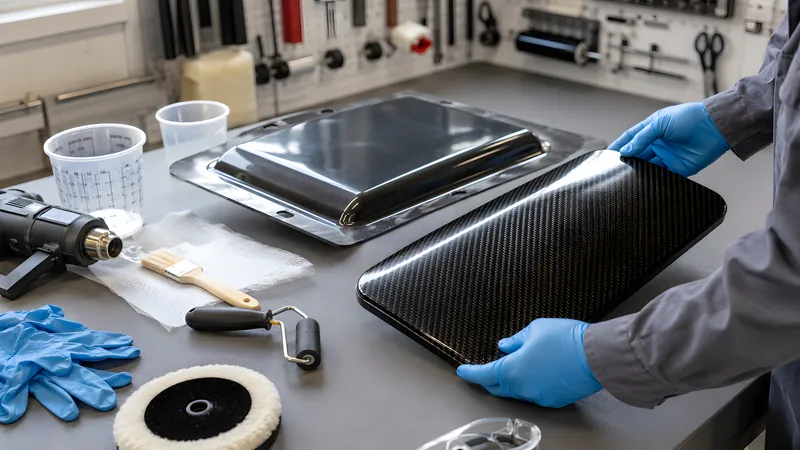
Sichtcarbon (Klarsicht-Carbon) heißt: Das Gewebe bleibt sichtbar und soll tief, gleichmäßig und hochglänzend wirken. Anders als beim Strukturlaminat zählt hier jede optische Kleinigkeit. Der wichtigste Grundsatz: Die später sichtbare Fläche wird zuerst aufgebaut – auf die getrennte Form kommt eine dünne transparente Klar-/Deckschicht, erst danach das Carbongewebe. Diese Klarschicht hält die beim Laminieren fast unvermeidlichen Pinholes von der Sichtfläche fern und lässt sich später sauber polieren.
Eine fehlerfreie Sichtfläche erfordert einen abgestimmten Prozess. Gute Ergebnisse sind mit verschiedenen Verfahren möglich; weder Handlaminat noch Autoklav garantieren eine porenfreie Oberfläche. Deshalb Probestücke herstellen und eine mögliche Nacharbeit mit geeignetem Porenfüller und UV-beständigem Finish einplanen.
Material & Werkzeug
Material
- Carbongewebe (Köper 2/2 drapiert um Rundungen schöner; Leinwand liegt flacher)
- Transparentes Epoxid-Deckschichtharz oder Klargelcoat für die erste Klarschicht in der Form
- Epoxid-Laminierharz (geringer Schwund, gute Tränkung)
- Optional: feines Glasgewebe/-vlies (~25 g/m²) als erste Lage hinter der Klarschicht – macht Pinholes kleiner
- Optional: Systementlüfter (Additiv) und Blasenfrei-Zerstäuber
- Trennmittel (Wachs + ggf. PVA/semi-permanent), Abreißgewebe (Peel Ply)
- UV-stabiler 2K-Klarlack (PUR) und optisch passender Poren-/Wischfüller fürs Finish
Werkzeug
- Feinwaage, Mischbecher, Pinsel und Entlüftungs-/Stachelroller
- Falls vom Harzhersteller vorgesehen: geregelte, für die Arbeitsumgebung geeignete Wärmequelle zur Entlüftung
- Optional: Vakuum-Entgasungstopf für das flüssige Harz
- Schleifpapier 320–800 (und feiner für Nassschliff), Poliermaschine + Politur
- Beständige Chemikalienschutzhandschuhe, Schutzbrille und tätigkeitsbezogener Atemschutz nach Sicherheitsdatenblatt; beim Spritzen isocyanathaltigen Klarlacks das spezielle Schutzkonzept beachten
Schritt für Schritt
Form vorbereiten und Klarschicht zuerst auftragen
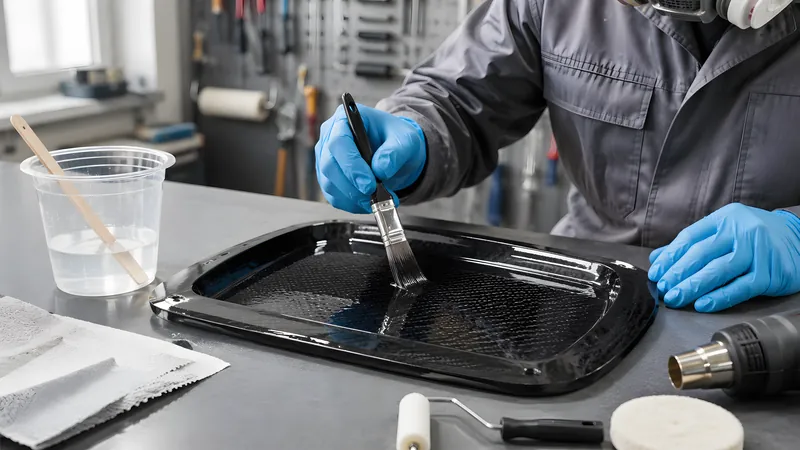
Form sauber trennen (Wachs, ggf. PVA/semi-permanent). Dann eine dünne, gleichmäßige transparente Klar-/Deckschicht (Epoxid-Deckschichtharz oder Klargelcoat) auftragen. Diese Schicht wird später die Sichtfläche und hält Pinholes vom Carbon fern.
- Nicht durchhärten lassen: Die Klarschicht nur angelieren lassen, bis sie klebrig ist wie die Rückseite eines Klebebands.
- Eine zu dünne Deckschicht begünstigt späteres Print-Through – lieber ausreichend, aber gleichmäßig.
Carbongewebe nass in nass einlegen
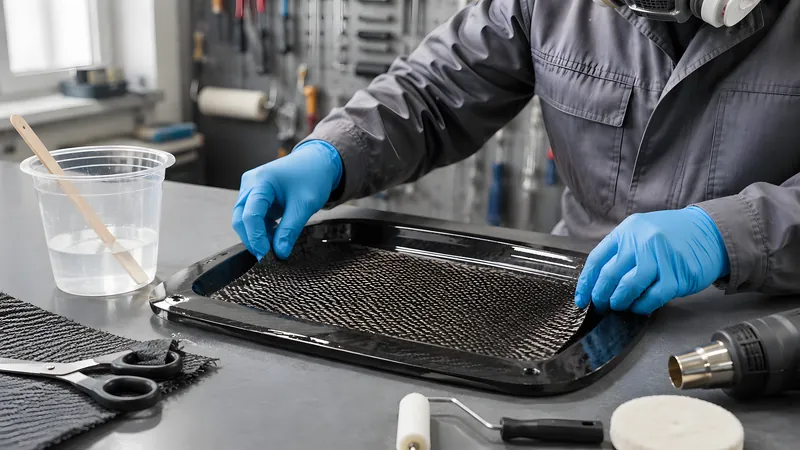
Sobald die Klarschicht angeliert ist, das Carbongewebe einlegen und einarbeiten – strikt nass in nass. Härtet die erste Schicht vollständig durch, bindet das Gewebe nicht sauber an. Das Gewebe faltenfrei und ohne Verschieben auflegen; verschobene Fäden ruinieren die Optik dauerhaft.
- Optional zuerst eine feine 25-g/m²-Glaslage einlegen – sie macht entstehende Pinholes kleiner.
- Köper 2/2 lässt sich um Radien besser drapieren als Leinwand.
Sauber tränken und gründlich entlüften
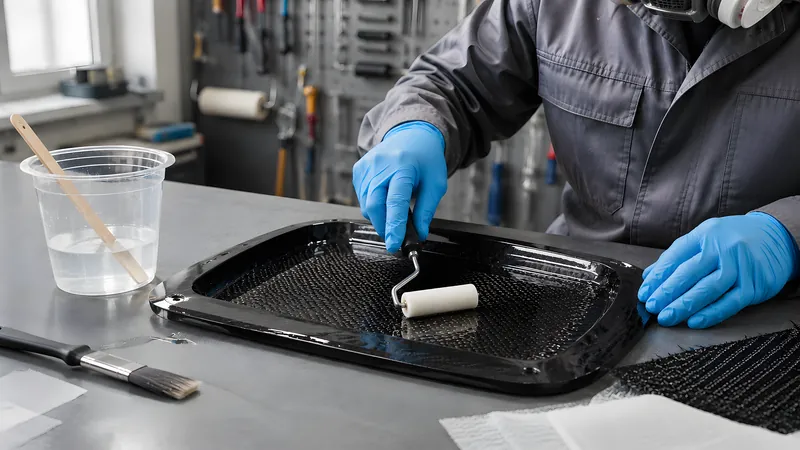
Harz gleichmäßig dosieren und das Gewebe von unten her durchtränken, ohne es in einem Harzsee schwimmen zu lassen. Mit passendem Werkzeug vorsichtig entlüften und die Gewebeausrichtung erhalten. Wärme zur Blasenentfernung nur einsetzen, wenn das System sie erlaubt: Materialtemperatur kontrollieren und keine Heißluftquelle in einer Umgebung mit entzündbaren Dämpfen betreiben.
- Weiße/trockene Stellen = Harzmangel oder eingeschlossene Luft: mehr Harz, weiter durchrollen.
- Erst wenn alles blasenfrei und gleichmäßig getränkt ist, kommt das Abreißgewebe drauf.
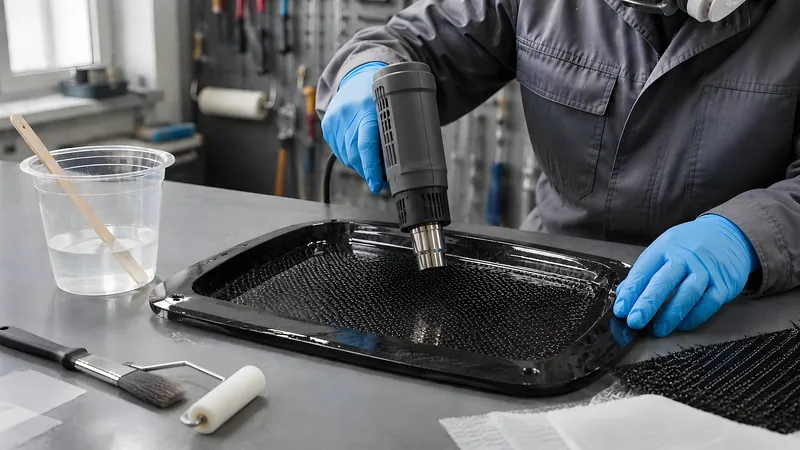
Harz entgasen – und die Vakuum-Falle kennen
Das angemischte Harz vor der Verarbeitung kurz ruhen lassen oder im Unterdruck entgasen; das treibt eingerührte Luft aus und reduziert Pinholes deutlich. Wichtig für die Sichtschicht: Vakuum am fertigen Laminat hilft der Konsolidierung und dem Faseranteil – kann an der kosmetischen Oberfläche Pinholes aber sogar VERGRÖSSERN, weil eingeschlossene Restluft unter Unterdruck stark expandiert.
- Für reine Optik daher: Harz entgasen + Klarschicht zuerst, statt auf Vakuum zu setzen.
- Vakuumdruck und Harzabfuhr an Laminat, Werkzeug und Hilfsstoffe anpassen. Zu starke Harzabfuhr kann Trockenstellen erzeugen; Überdruckverfahren benötigen dafür ausgelegte Anlagen.
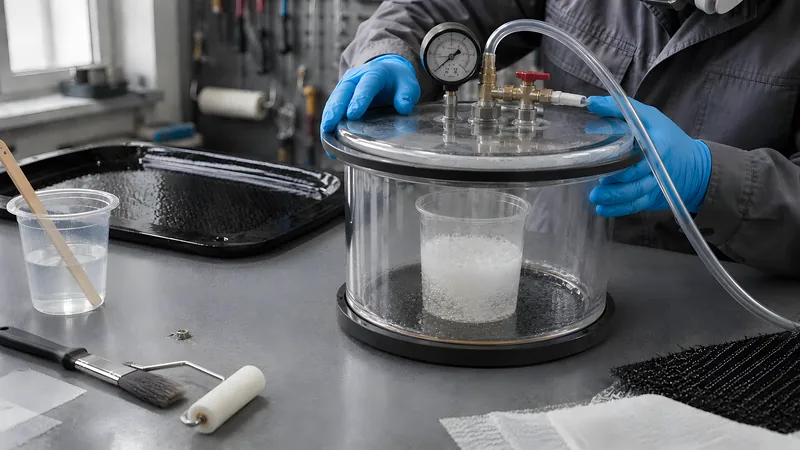
Abreißgewebe auflegen, aushärten und bei Bedarf nachhärten
Nach vollständiger Tränkung geeignetes Abreißgewebe blasenfrei auf die Rückseite legen. Nach dem vorgeschriebenen Zyklus aushärten und nur bei entsprechender Systemfreigabe warmnachhärten. Nach Entfernen des Abreißgewebes die Oberfläche vor Kleben oder Beschichten prüfen und erforderlichenfalls nacharbeiten.
- Abreißgewebe vollständig entfernen. Ob ein Anschliff nötig ist, richtet sich nach Gewebe, Harz und Folgeprozess.
- Temperatur, Haltezeit, Rampen und Stützung aus dem freigegebenen Härtungsprogramm ableiten.
Print-Through vermeiden
Print-Through (das Gewebemuster zeichnet sich später ab) entsteht durch Aushärteschrumpf und Reaktionswärme: harzreiche Zonen schrumpfen stärker als faserreiche. Gegenmittel: Epoxid (geringer Schwund, volumetrisch rund 1 bis 3 % am reinen Harz gegenüber grob 5 bis 10 % bei Polyester und Vinylester), eine ausreichend dicke Deckschicht, langsam härtende Systeme und vollständiges Durchhärten/Tempern, bevor gespachtelt oder lackiert wird.
- Füller/Grundierung erst auf voll ausgehärtetes, getempertes Substrat – sonst arbeitet der Schrumpf nach.
- Dünne Deckschicht = mehr Durchzeichnen; das ist die häufigste Print-Through-Ursache.
Finish: füllern, schleifen, UV-Klarlack
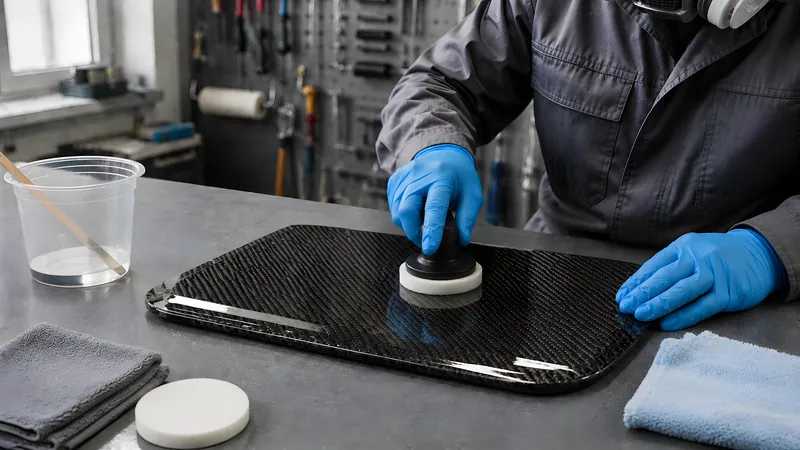
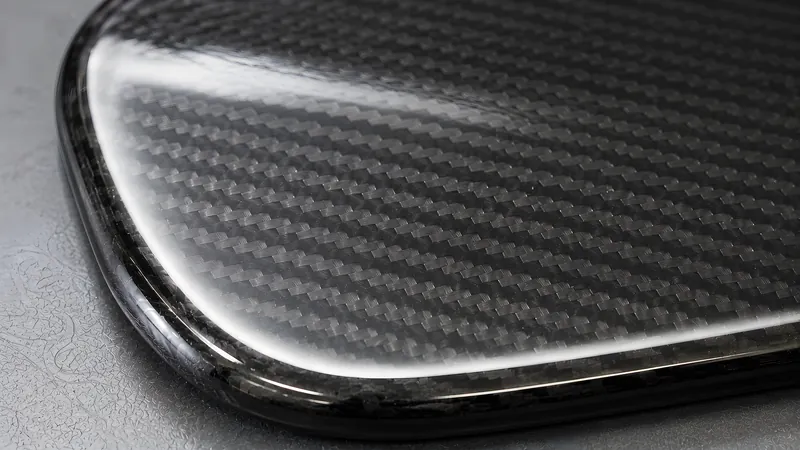
Für Hochglanz: vorhandene Pinholes mit einem (transparenten/schwarzen) Poren-/Wischfüller einmassieren, überschüssigen Füller nur mechanisch abnehmen – nicht mit Lösemittel auswaschen. Dann fein schleifen (320 → 800) und einen UV-stabilen 2K-Klarlack (PUR) in mehreren dünnen Gängen auftragen. Abschließend Nassschliff und Politur.
- Der UV-Klarlack ist Pflicht für Außen-/Sonneneinsatz: Epoxid vergilbt und kreidet sonst.
- Verarbeitungsklima, Mischverhältnis und Auftragsverfahren aus dem Lackdatenblatt übernehmen; bei isocyanathaltigem Spritzlack das Schutzkonzept einhalten.
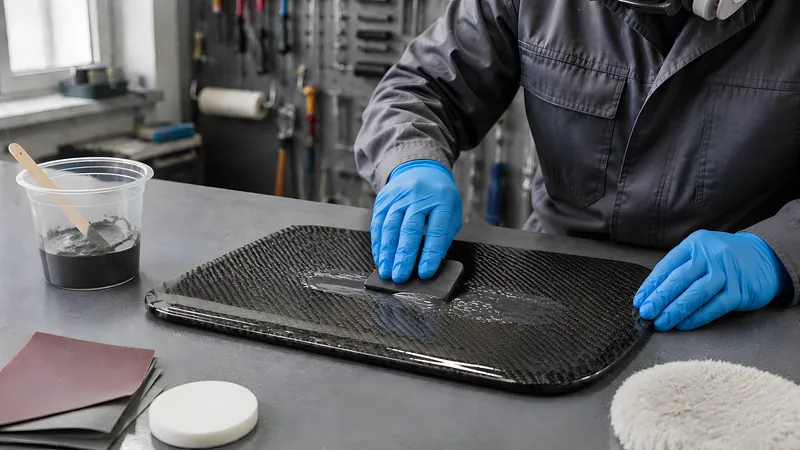
Typische Fehler – und wie du sie vermeidest
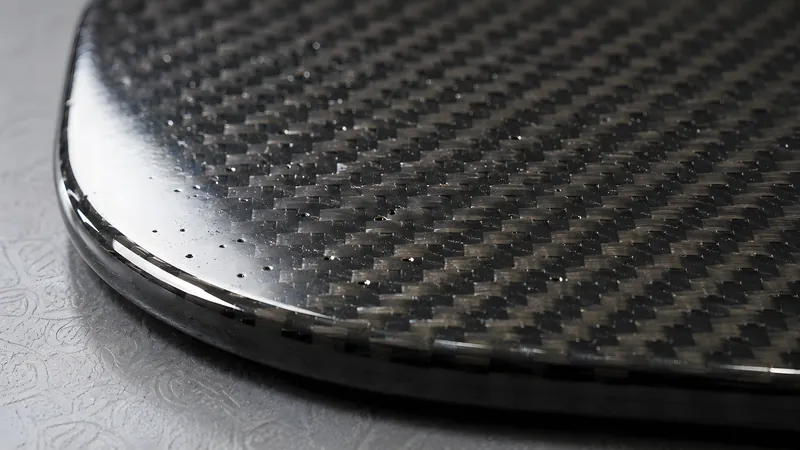
- Pinholes (winzige Löcher) in der SichtflächeMögliche Ursachen sind Luft, unvollständige Tränkung oder Harzabfuhr. Misch- und Laminierprozess an einer Probe abstimmen, geeignete Klarschicht und Entlüftung verwenden. Vakuumdruck und Abfuhrhilfen gemeinsam einstellen.
- Weiße oder trockene Stellen im GewebeHarzmangel oder Luft unter den Fasern. Mit leichtem Harzüberschuss arbeiten, gründlich durchrollen, bis das Gewebe gleichmäßig benetzt ist, erst dann Peel Ply auflegen.
- Das Gewebemuster zeichnet sich später ab (Print-Through)Aushärteschrumpf. Epoxid statt Polyester, ausreichend dicke Deckschicht, langsam härtendes System, vollständig durchhärten und tempern, erst danach spachteln/lackieren.
- Die Oberfläche vergilbt im FreienEpoxid ist nicht UV-stabil. Immer einen UV-stabilen 2K-Klarlack als Schutzschicht aufbringen (oder ein UV-stabilisiertes Harzsystem verwenden).
- Abdrücke/Welligkeit durch den VakuumsackFolienbrücken (Bridging) an Ecken oder Falten. Folie reichlich groß und faltenfrei einlegen, in Ecken eindrücken – und für beste Sichtoptik nur moderates Vakuum nutzen.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.