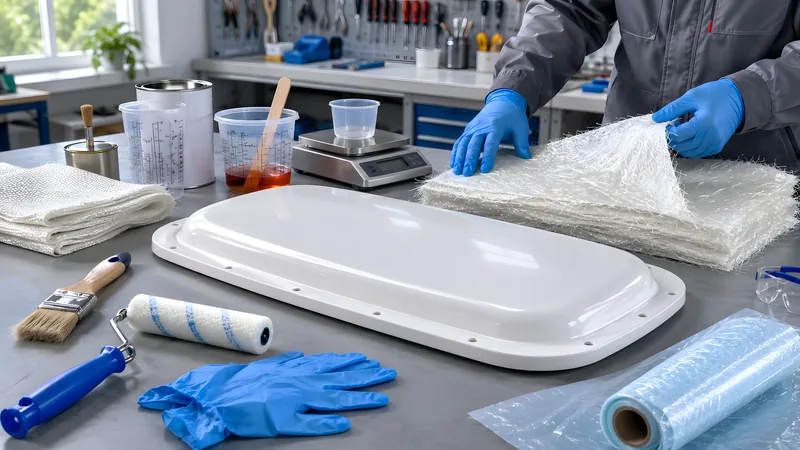
Du hast ein Bauteil, ein Modell oder ein Lieblingsteil und möchtest es aus glasfaserverstärktem Kunststoff (GFK) nachbauen – ein zweites, ein zehntes oder ein hundertstes Mal. Direkt auf dem Original zu laminieren funktioniert nicht: Das Harz klebt unlösbar fest, und das Original wäre danach unbrauchbar. Der Weg führt deshalb über eine Form – genauer: über eine Negativform, in die du das Bauteil später beliebig oft abformen kannst.
Der klassische, werkzeugarme Weg dorthin ist der Handlaminat-Formenbau: Schicht für Schicht baust du die Form von Hand auf einem Vorbild auf. Dieses Vorbild heißt Urmodell. Der ganze Prozess läuft in drei Stufen ab – und genau in dieser Reihenfolge: Urmodell → Negativform → Bauteil.
Kurz erklärt: Urmodell, Negativform, Bauteil
- Urmodell (auch „Plug“ oder Positivmodell): das exakte Abbild deines späteren Bauteils. Davon wird die Form abgenommen – es muss nur diese eine Formabnahme überstehen.
- Negativform (das „Werkzeug“): der Hohlabdruck des Urmodells. In ihr entstehen später alle Bauteile. Sie ist das, was du in dieser Anleitung baust.
- Bauteil: das fertige GFK-Teil, das du am Ende aus der Form herausholst.
- Tooling-Gelcoat: eine zähe, eingefärbte Spezial-Harzschicht, die zuerst aufgetragen wird und später die glänzende Arbeitsfläche der Form bildet.
- Stützlaminat (Skin Coat): eine erste, dünne Glasfaserschicht direkt hinter dem Gelcoat, die ihn verankert und ein Durchzeichnen der groben Fasern verhindert.
- Trennmittel: eine Trennschicht (Wachs und/oder Folie), damit sich die fertige Form überhaupt wieder vom Urmodell lösen lässt.
- Entformen: das Trennen von Form und Urmodell – und später von Form und fertigem Bauteil.
Eine Regel zieht sich durch das ganze Projekt: Die Form kann niemals besser werden als das Urmodell. Jeder Kratzer, jede Delle und jede raue Stelle überträgt sich 1:1 auf die Form – und von dort auf jedes einzelne Bauteil. Und der Aufbau ist eine Einbahnstraße: Eine tiefer liegende Schicht lässt sich später nicht mehr korrigieren. Deshalb gilt bei jedem Schritt: erst prüfen, dann die nächste Schicht.
Material & Werkzeug
Material
- Tooling-Gelcoat (Form-Gelcoat auf ISO-NPG-Polyester- oder Vinylester-Basis) – bildet die spätere Arbeitsfläche der Form
- Laminierharz (schwundarmes Polyester- bzw. Tooling-Harz) mit passendem Härter (MEKP, ca. 1,5–2 %)
- Feines Glas-Oberflächenvlies (30–50 g/m²) oder dünne Schnittmatte CSM 225 g/m² für die erste Schicht (Stützlaminat)
- Glasfaser-Schnittmatte (CSM 300–450 g/m²) und Glasgewebe (Woven Roving, 400–600 g/m²) für das Strukturlaminat
- Trennmittel: Formenwachs (für 5–8 Schichten) + PVA-Trennlack (Folientrennmittel) – oder ein semi-permanentes System
- Material für den Versteifungsrahmen: Hartschaum-Streifen, Holzleisten oder Stahlrohr
- Spachtel, Spritz-/Schleiffüller und silikonfreie Politur für die Urmodell-Vorbereitung
- Aceton zum Reinigen, Mischbecher, Rührhölzer, Einweghandschuhe
Werkzeug
- Digitalwaage (±1 g) – zum exakten Abwiegen von Harz und Härter
- Pinsel und Lammfellroller zum Auftragen von Gelcoat und Harz
- Entlüftungsroller (Stachelwalze) – treibt Luftblasen aus dem Laminat
- Nassschleifpapier P120 bis P2000 und Schleifblock/Exzenterschleifer
- Poliermaschine mit grober und feiner Polierpaste
- Weiche Kunststoff- oder Holzkeile und – wenn möglich – ein Druckluftanschluss zum Entformen (niemals Metall)
- Schutzbrille und Chemikalienschutzhandschuhe mit geprüfter Beständigkeit für die eingesetzten Harze, Härter und Reiniger; bei Aceton passende Butylhandschuhe statt üblicher dünner Nitrilhandschuhe
- Optional: Infrarot-Thermometer zur Kontrolle der Aushärtewärme
Schritt für Schritt
Das Urmodell auf Hochglanz bringen
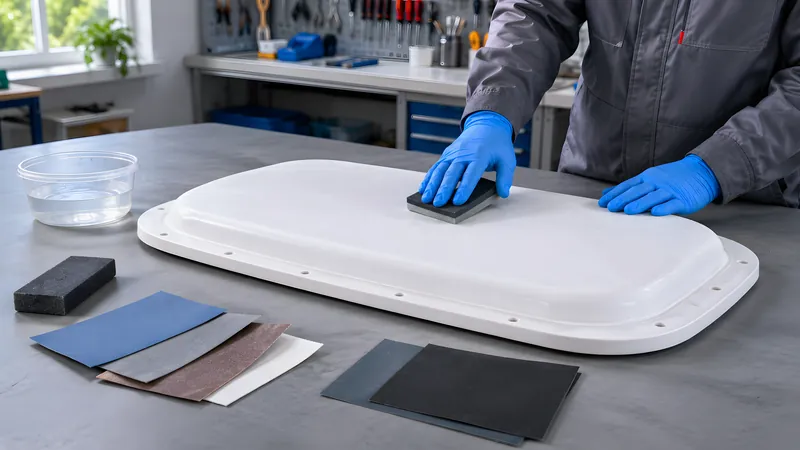
Alles beginnt am Urmodell. Fülle jede Pore und Unebenheit mit Spachtel, schleife die Oberfläche in aufsteigenden Körnungen (z. B. P120 → P240 → P400 → P800 → P1200 → P2000) und poliere sie anschließend auf Hochglanz. Besonders wichtig sind die Kanten: Runde alle Ecken großzügig ab (Faustregel mindestens etwa 10 mm Radius). Scharfe Innenkanten lassen sich später kaum entlüften und blockieren das Entformen.
- Jede Schleifkörnung muss die Riefen der vorherigen vollständig entfernen – sonst bleiben „Geisterriefen“ unter dem Hochglanz sichtbar.
- Nur silikonfreie Polituren verwenden: Silikon verursacht im Gelcoat kraterartige „Fischaugen“.
- Poröse Materialien (Holz, MDF, Schaum) vorher mit Harz oder Spritzfüller versiegeln – sonst saugt sich das Formenharz fest.
Teilung und Flansch planen
Überlege, ob sich dein Bauteil aus einer einteiligen Form überhaupt herausziehen lässt. Gibt es Hinterschneidungen – Stellen, an denen die Form das Bauteil hintergreift –, brauchst du eine geteilte Form aus zwei oder mehr Hälften. Plane außerdem einen umlaufenden Rand: den Flansch. Er gibt der Form Stabilität und liefert bei geteilten Formen die Auflage- und Dichtfläche.
- Eine einteilige Form ist immer vorzuziehen, solange sich das Bauteil zerstörungsfrei entformen lässt.
- Eine leichte Entformungsschräge (etwa 3°) an senkrechten Wänden erleichtert das Lösen erheblich.
Trennmittel aufbauen – der wichtigste Schritt
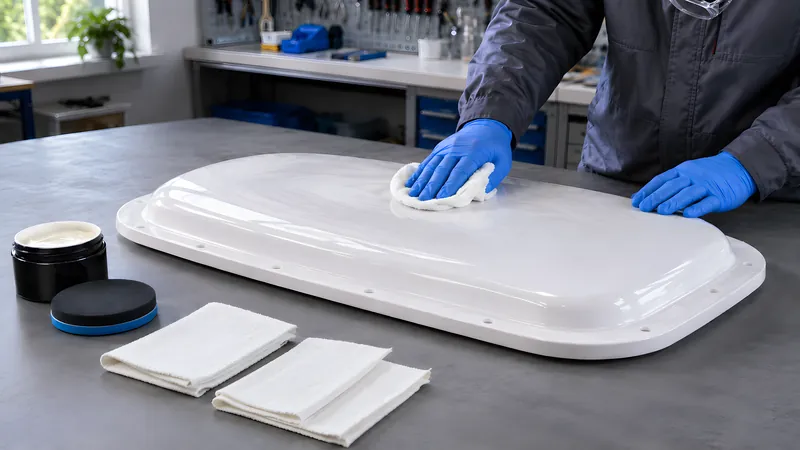
Ohne saubere Trennschicht verklebt die Form unwiderruflich mit dem Urmodell. Trage auf eine neue Oberfläche 5–8 dünne Schichten Formenwachs auf, jede einzeln auspolieren und antrocknen lassen. Darüber kommt – als zusätzliche Sicherheit – ein PVA-Trennlack: ein dünner Folientrennfilm, der sich später mit Wasser abwaschen lässt. Alternativ gibt es semi-permanente Systeme, die chemisch an der Oberfläche binden und viele Entformungen lang halten.
- An Ecken, Kanten und senkrechten Flächen besonders sorgfältig arbeiten – dort versagt das Trennmittel zuerst.
- Im Zweifel lieber eine Schicht mehr: Zu wenig Trennmittel ist der häufigste und teuerste Fehler im Formenbau.
Tooling-Gelcoat auftragen (in zwei Durchgängen)
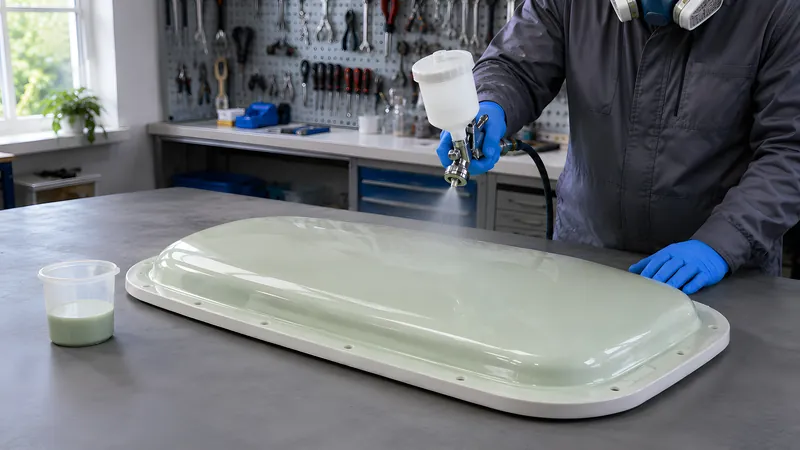
Der Tooling-Gelcoat bildet später die Arbeitsfläche der Form. Initiator bzw. Härter, Mischverhältnis, Verarbeitungstemperatur, Auftragsverfahren und Schichtdicke nach dem konkreten Produkt wählen. In den vorgesehenen Durchgängen auftragen und die Oberfläche auf gleichmäßige Deckung kontrollieren.
- Den erforderlichen Gelier-/Tack-Zustand nach Herstellervorgabe mit geeignetem Handschuh prüfen; nicht mit ungeschützter Haut berühren.
- Zielschichtdicke gesamt etwa 0,6–0,8 mm. Zu dünn → später beim Polieren durchgeschliffen; zu dick → spröde und rissanfällig.
- Material und Urmodell im für das Gelcoat angegebenen Temperaturbereich halten.
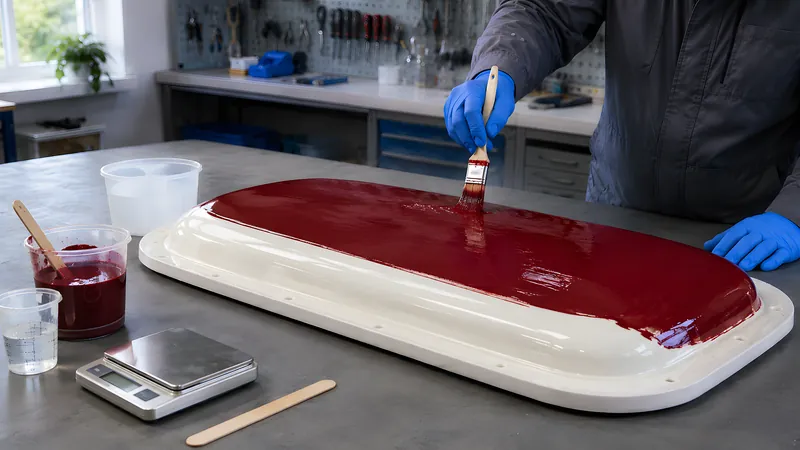
Stützlaminat (Skin Coat) einlegen
Sobald der Gelcoat fest, aber gerade noch leicht andrückbar ist (meist nach einigen Stunden, spätestens am nächsten Tag), folgt die erste, dünne Glasfaserschicht: das Stützlaminat. Verwende ein feines Glas-Oberflächenvlies oder eine dünne Schnittmatte (CSM 225 g/m²) mit Harz. Diese Schicht verankert den Gelcoat und verhindert, dass sich später die grobe Faserstruktur an der Oberfläche abzeichnet (Print-Through).
- Mit dem Entlüftungsroller (Stachelwalze) gründlich entlüften – jede Luftblase hier wird später zu einem Defekt im Bauteil.
- Die erste Verstärkungslage auf das Formenharz abstimmen, etwa feines Gewebe, Vlies oder kompatible Matte; ein grobes Gewebe kann die Faserabzeichnung begünstigen.
- Nicht zu lange warten: Vergeht zwischen Gelcoat und Skin Coat zu viel Zeit, haftet das Laminat nicht mehr chemisch an.
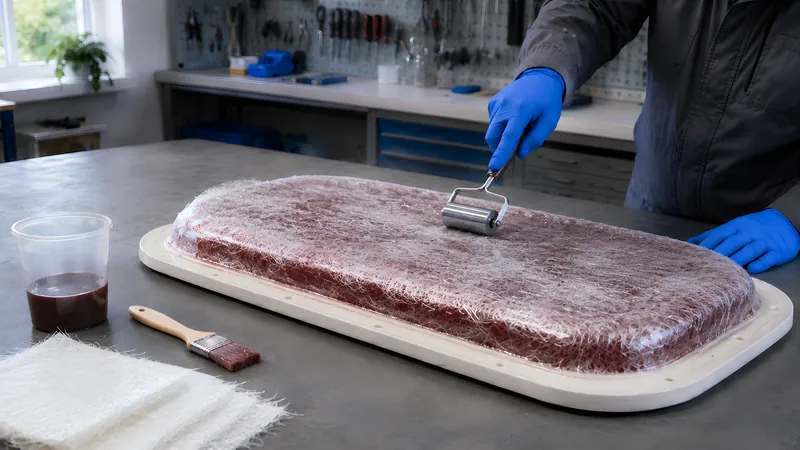
Strukturlaminat aufbauen – Lage für Lage
Jetzt bekommt die Form ihre Dicke und Steifigkeit. Baue abwechselnd Schnittmatte (CSM – richtungsunabhängig, passt sich gut an Rundungen an) und Glasgewebe (Woven Roving – hohe Festigkeit) auf, das bewährte Wechsellagen-Prinzip. Eine typische Form wird so 5–12 mm dick. Wiege das Harz für jede Charge ab; Augenmaß führt schnell zu harzreichen (spröden) oder harzarmen (porigen) Stellen.
- Zulässige Lagenpakete und Wartezeiten nach Harzreaktivität, Flächengewichten und Geometrie festlegen. Eine feste Zahl von Lagen pro Tag beschreibt die Wärmeentwicklung nicht ausreichend.
- Solange „nass in nass“ gearbeitet wird, verbinden sich die Lagen chemisch. Ist eine Lage bereits durchgehärtet, muss sie vor der nächsten angeschliffen werden.
- Den freigegebenen Verarbeitungstemperaturbereich einhalten und die Exothermie bei dickeren Paketen berücksichtigen.
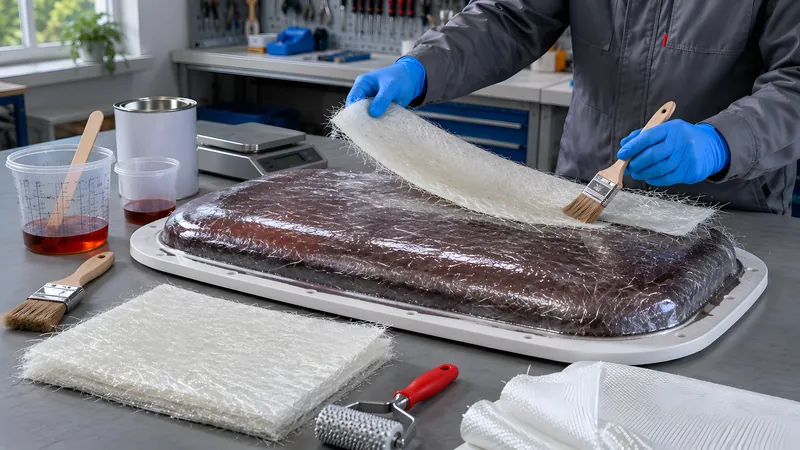
Versteifungsrahmen anbringen – noch auf dem Urmodell
Eine reine Formschale verzieht sich schon unter ihrem Eigengewicht. Klebe deshalb – noch bevor du entformst – einen Versteifungsrahmen auf die Rückseite und überlaminiere ihn. Bewährt haben sich Streifen aus Hartschaum (als leichtes „Sandwich“ überlaminiert), Holzleisten oder ein Stahlrohrrahmen.
- Der Rahmen wird immer vor dem Entformen montiert – ohne Stützstruktur ist die Form extrem verzugsanfällig.
- Rippen als Gitter anordnen und den Flanschbereich zusätzlich versteifen, denn dort wirkt später der Klemmdruck.
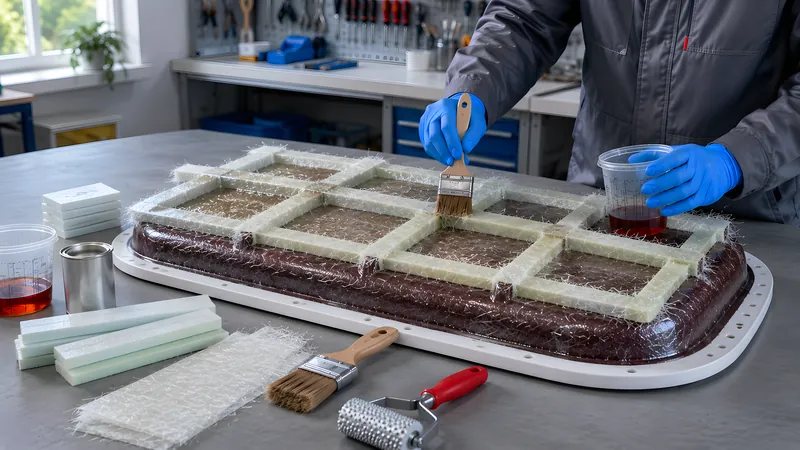
Aushärten und (optional) Tempern
Die Form nach dem vorgeschriebenen Zyklus ausreichend aushärten lassen. Eine Warmnachhärtung nur mit freigegebenem Programm durchführen. Das Urmodell kann dabei als Stütze dienen, wenn Material, Beschichtung, Trennsystem und Wärmeausdehnung geeignet sind; andernfalls eine passende separate Stütze verwenden.
- Temperatur, Haltezeit und Rampen nach Harz- und Bauteilvorgabe wählen.
- Bauteiltemperatur überwachen und die Form geometriegerecht abstützen.
Entformen – mit Geduld statt Gewalt
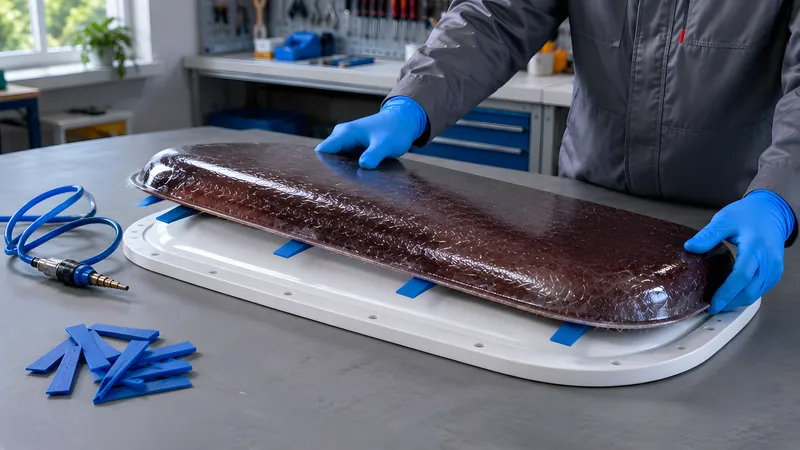
Form und Urmodell nur nach ausreichender Härtung und entlang der geplanten Entformungsrichtung trennen. Flansch vorbereiten und geeignete Kunststoff- oder Holzkeile gleichmäßig ansetzen. Druckluft nur über dafür vorgesehene Entformungseinrichtungen und innerhalb deren Vorgaben verwenden: Auf großen Flächen erzeugt bereits geringer Druck hohe Kräfte.
- Bei blockierter Entformung anhalten und Hinterschnitte, Verkantung, Härtungszustand und Trennsystem prüfen; nicht einfach Druck oder Temperatur erhöhen.
- Form und Urmodell gegen plötzliches Lösen sichern. Die Dauer der Entformung ist kein verlässliches Qualitätsmaß.
Nachbearbeiten und Einfahren
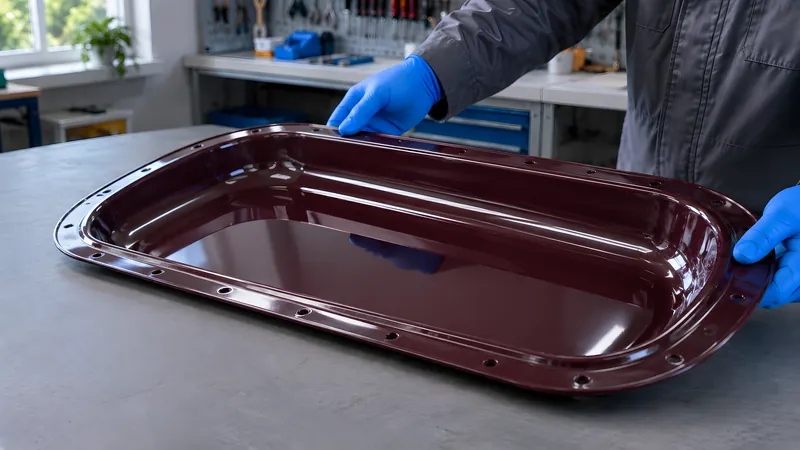
Kleine Oberflächenfehler (Nadelstiche, Harzaugen) nass anschleifen (P600 bis P2000) und die Formfläche in mehreren Stufen auf Hochglanz polieren. Vor dem ersten „echten“ Bauteil wird die Form eingefahren: Die ersten 1–3 Abzüge dienen nur dazu, die Trennmittelschicht aufzubauen und versteckte Problemstellen zu finden. Erst wenn mehrere Abzüge sauber und gleichmäßig herauskommen, ist die Form serienreif.
- Nur nass schleifen – Trockenschliff erzeugt Hitze und beschädigt den dünnen Gelcoat (er ist nur 0,6–0,8 mm dick).
- Jeden Einfahrabzug kurz dokumentieren (Trennmitteltyp, Entformbarkeit, Oberfläche) – das erleichtert später die Formpflege.
Typische Fehler – und wie du sie vermeidest
- Die Form lässt sich nicht vom Urmodell lösenEntformungsrichtung, mögliche Hinterschnitte, Härtungszustand und Trennsystem prüfen. Gleichmäßig mit vorgesehenen Hilfsmitteln lösen; Druckluft oder Wärme nur mit dafür geeigneter Einrichtung und Freigabe verwenden.
- Die Faserstruktur zeichnet sich an der Formoberfläche ab (Print-Through)Die erste Strukturlage war ein grobes Gewebe statt einer feinen Matte – oder es wurde zu früh zu dick laminiert. Immer mit Vlies bzw. CSM 225 beginnen und das Laminat dünn und gleichmäßig aufbauen.
- Risse oder Verzug in der frischen FormLagenpakete, Exothermie, Stützung und Wärmeausdehnung prüfen. Paketdicke und Wartezeiten nach dem konkreten Harzsystem festlegen; eine pauschale Zahl von Lagen oder Tagesgrenze ist nicht ausreichend.
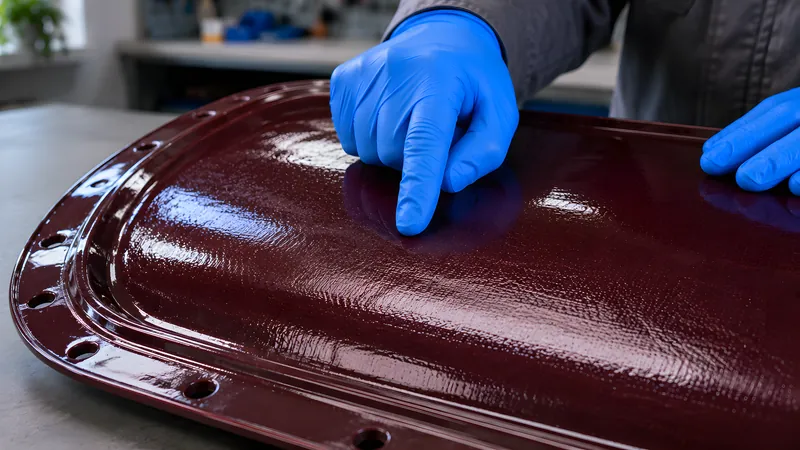
- Der Gelcoat bleibt klebrig oder weichReine Luftinhibierung von durchgehend weichem Material unterscheiden. Initiatortyp, Dosierung, Mischgüte und Temperatur mit dem Datenblatt abgleichen.
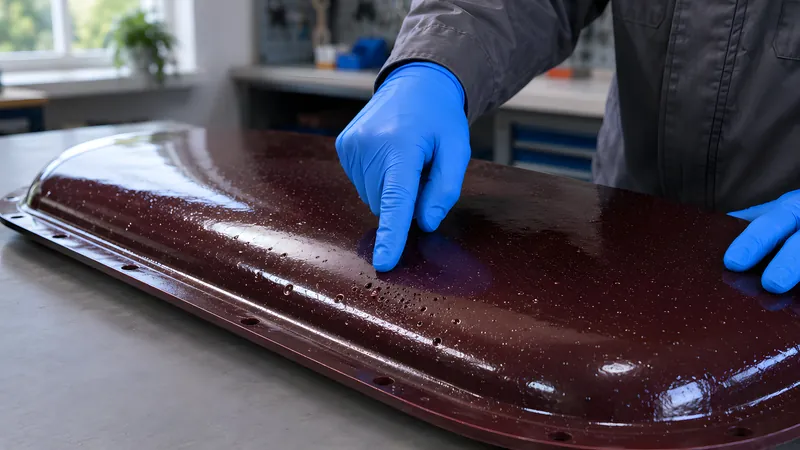
- Luftblasen und Nadelstiche, vor allem an KantenNicht gründlich genug entlüftet. Mit der Stachelwalze systematisch arbeiten – besonders in Ecken und Radien – und das Laminat von der tiefsten Stelle der Form nach oben aufbauen.
- Der Gelcoat löst sich schon vor dem Belaminieren vom UrmodellHärtungsverlauf, Auftragsdicke, Trennsystem und Überlaminierfenster prüfen. Dosierung nicht ohne Produktvorgabe ändern; bei überschrittenem Zeitfenster die vorgeschriebene Vorbereitung ausführen.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.