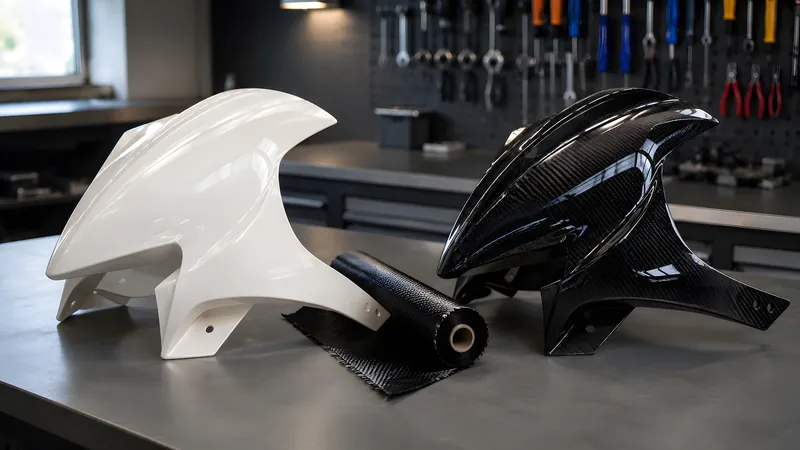
Epoxidharz kann auf vollständig ausgehärtetem Polyester-GFK gut haften, wenn der Untergrund tragfähig und passend vorbereitet ist. Bei dieser Sekundärbindung sind Sauberkeit und Oberflächenvorbereitung entscheidend. Für diese Anleitung wird ein abgestimmtes Epoxid-Skinning-System verwendet. Andere Harzkombinationen, insbesondere Polyester oder Vinylester auf einem Epoxid-Untergrund, benötigen eine ausdrückliche Freigabe für den jeweiligen Aufbau.
Für das Überziehen selbst gibt es drei bewährte Wege. Die Referenzmethode ist der Tack-Coat: Eine schwarz pigmentierte Epoxid-Grundschicht (der sogenannte Basecoat) wird bis zum klebrigen Zustand angeliert, das trockene Gewebe hineingelegt und anschließend mit mehreren klaren Harzschichten überzogen – so kann das Muster beim Tränken nicht verrutschen. Daneben gibt es die Nass-Methode mit Abreißgewebe (Gewebe in die frische Harzschicht einlegen, mit Abreißgewebe abdecken) und das Aufbügeln von binderfixiertem, schiebefestem Gewebe (durch ein hauchdünnes, aufschmelzbares Kleber-Raster stabilisiert), das erst nach dem Fixieren beschichtet wird. Diese Anleitung folgt der Tack-Coat-Methode, weil sie das Verrutschen des Gewebes am zuverlässigsten verhindert.
Material & Werkzeug
Material
- Carbongewebe Köper 2/2, 200–245 g/m² (drapiert gut um Rundungen; binderfixierte, schiebefeste Qualitäten verziehen sich kaum und fransen nicht aus – ideal für komplexe Teile)
- Epoxid-Skinning- oder Beschichtungsharz-System: schwarz pigmentierter Basecoat + klares Deckschichtharz (Mischungsverhältnis grammgenau nach Datenblatt)
- Silikonentferner und/oder Aceton zum Entfetten (vor dem Schleifen!)
- Knetmasse/Plastilin zum Verschließen von Löchern und Öffnungen (kein Wachs – das wirkt als Trennmittel)
- Malerkrepp für Zuschnitt und Maskierung
- Optional: epoxidkompatibler Sprühkleber – nur zum Fixieren von Stößen und Kanten, nicht vollflächig
- Schleifpapier: 80–120 für die Vorbereitung, 240–1200 (nass) für das Finish; weicher Schleifklotz
- 2K-PUR-Klarlack mit UV-Schutz für Außen- und Fahrzeugteile, Poliermittel
Werkzeug
- Digitalwaage (grammgenau) und zwei Mischbecher mit Rührstäben – anmischen, umtopfen, erneut mischen
- Laminierpinsel und Velours- oder Schaumwalze, Entlüftungsroller
- Schere und Cutter für den Zuschnitt, Heißluftföhn (Notfall-Reaktivierung, Bläschen)
- Schutzbrille und Chemikalienschutzhandschuhe mit geprüfter Beständigkeit für die eingesetzten Harze, Härter und Reiniger; bei Aceton passende Butylhandschuhe statt üblicher dünner Nitrilhandschuhe
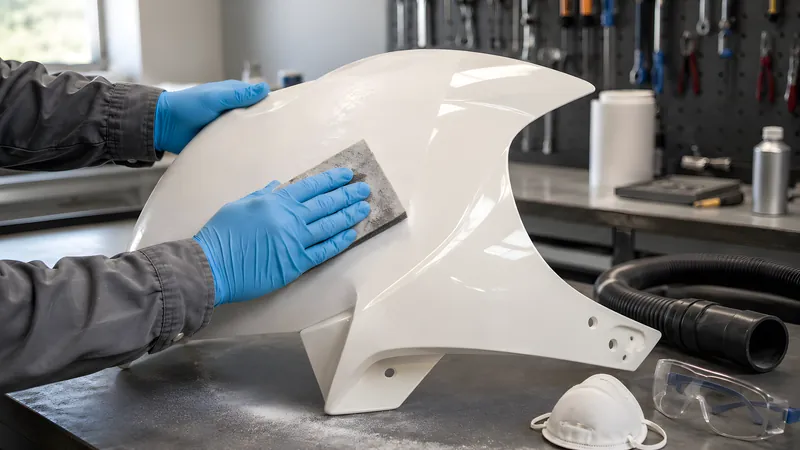
- Beim Schleifen: mindestens FFP2-Maske plus Absaugung – Carbon-Schleifstaub nie mit Druckluft abblasen oder trocken kehren (leitfähig, brennbar); mit einem Industriesauger der Staubklasse M oder H in explosionsgeschützter Ausführung aufnehmen (Empfehlung der DGUV) oder feucht wischen
- Isocyanathaltige 2K-PUR-Lacke nur mit einem für den konkreten Spritzprozess festgelegten Schutzkonzept verarbeiten. Dazu gehören geeignete technische Lüftung, Haut-/Augenschutz und der nach Exposition ausgewählte Atemschutz; eine Filterhalbmaske oder Arbeiten im Freien ist keine pauschale Freigabe. Ohne geeigneten Spritzplatz und Schutzkonzept die Lackierung an einen Fachbetrieb geben.
Schritt für Schritt
Erst entfetten, dann schleifen – nie umgekehrt
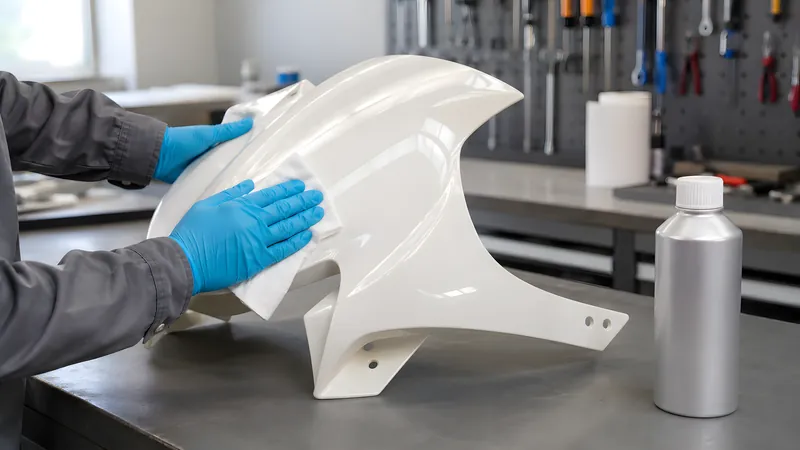
Das Teil zuerst gründlich mit Silikonentferner oder Aceton reinigen und trocknen lassen – vor dem ersten Schleifstrich. Der Grund: Wachs-, Silikon- und Trennmittelreste würden sonst beim Schleifen in die Oberfläche eingearbeitet und ruinieren die Haftung dauerhaft. Mit sauberen, hellen Tüchern arbeiten und die Fläche abwischen, bevor das Lösemittel von selbst abdunstet.
- Gewachste oder formfrische GFK-Teile besonders gründlich behandeln – bloßes Anschleifen reicht dort nicht.
- Aceton gehört nie auf die Haut: Es entfettet sie und schleust Harzbestandteile ein (Handschuhe tragen, nicht zur Handreinigung verwenden).
- Das Teil muss trocken und raumwarm sein – kalte Oberflächen verzögern die Härtung und ziehen Kondensat.
Matt anschleifen und Staub restlos entfernen
Die gesamte Fläche mit Korn 80–120 gleichmäßig matt schleifen – jede glänzende Stelle ist eine potenzielle Ablösestelle. Feiner als etwa Korn 240 sollte es nicht sein, sonst fehlt dem Harz die Verankerung. Danach Schleifstaub absaugen und die Fläche nochmals reinigen.
- Ein Wasserbruchtest kann Hinweise auf Verunreinigungen geben, ist aber kein Nachweis ausreichender Klebfestigkeit. Oberfläche nach Systemvorgabe vorbereiten und vollständig trocknen.
- Fest haftender Lack darf bleiben und wird mitgeschliffen; loser oder abblätternder Lack muss vorher runter – der Verbund ist nur so fest wie die Lackhaftung.
- Spritzgusskunststoffe benötigen eine eigene Material- und Haftungsprüfung. PE/PP und manche andere Kunststoffe sind ohne spezielle Vorbehandlung schwer zu verkleben; keine Wärmebehandlung unbekannter Teile auf Verdacht durchführen.
Öffnungen verschließen und Gewebe zuschneiden
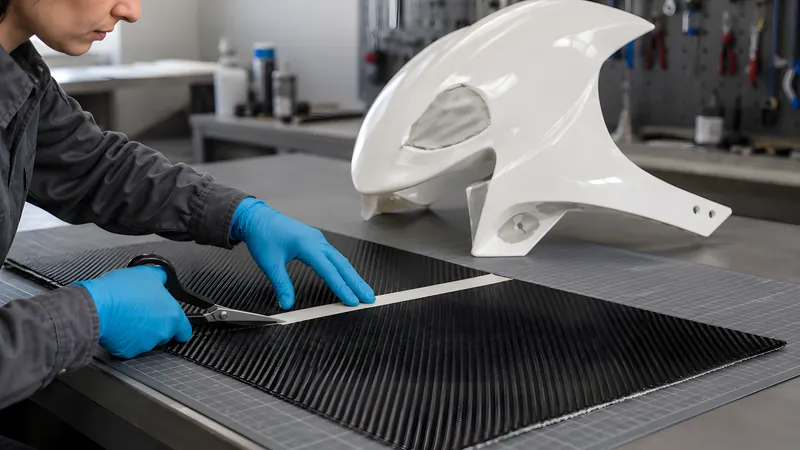
Löcher und Durchbrüche mit Knetmasse/Plastilin verschließen – ausdrücklich kein Wachs, das wirkt als Trennmittel und stört die Haftung der Grundschicht. Dann das Gewebe vorbereiten: Zuschnittlinie mit Malerkrepp abkleben und durch das Klebeband schneiden, so franst nichts aus. Großzügig Überstand einplanen und das Stück einmal trocken aufs Teil auflegen (Generalprobe).
- Muster- und Symmetrieachse jetzt festlegen: Die Gewebeachse sollte an der Mittelachse des Bauteils ausgerichtet sein – das Auge verzeiht ein schiefes Köpermuster nicht.
- Bei mehrteiliger Belegung die Stöße auf Kanten legen, dort sind sie fast unsichtbar.
- Sprühkleber nur epoxidkompatibel und nur punktuell für Stöße und Kanten – die eigentliche Fixierung übernimmt gleich der klebrige Basecoat.
Schwarzen Basecoat auftragen
Den schwarz pigmentierten Epoxid-Basecoat grammgenau nach Datenblatt anmischen (Zwei-Becher-Methode: anmischen, in einen frischen Becher umtopfen, erneut rühren) und gleichmäßig deckend auftragen. Die schwarze Grundschicht verhindert, dass der helle GFK-Untergrund später durch das Gewebe scheint, und kaschiert beschnittene Kanten.
- Das Mischungsverhältnis nie verändern: Mehr Härter beschleunigt nichts – er verhindert die Aushärtung.
- Kleine, passende Ansätze wählen und normal reagierendes Harz zügig verarbeiten. Einen ungewöhnlich heißen, schäumenden oder rauchenden Ansatz nicht weiterverwenden; Notfallmaßnahmen des Sicherheitsdatenblatts beachten.
- Scheint der Untergrund nach dem ersten Auftrag noch durch, nach dem Angelieren eine zweite Basecoat-Lage auftragen.
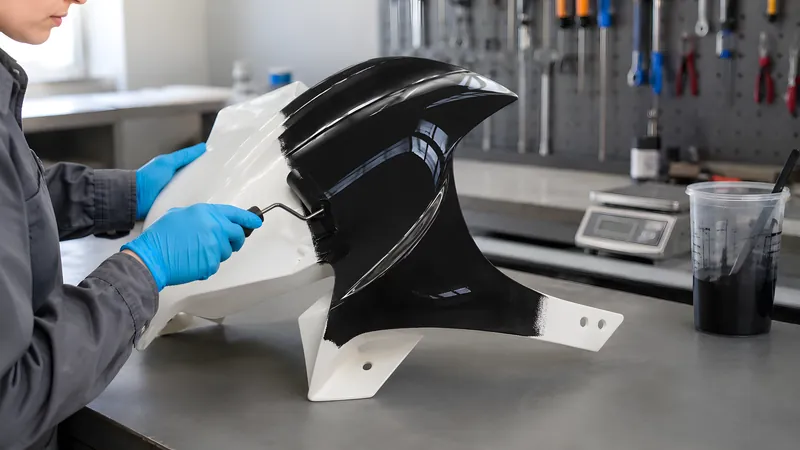
Den Tack-Punkt abwarten – der wichtigste Moment
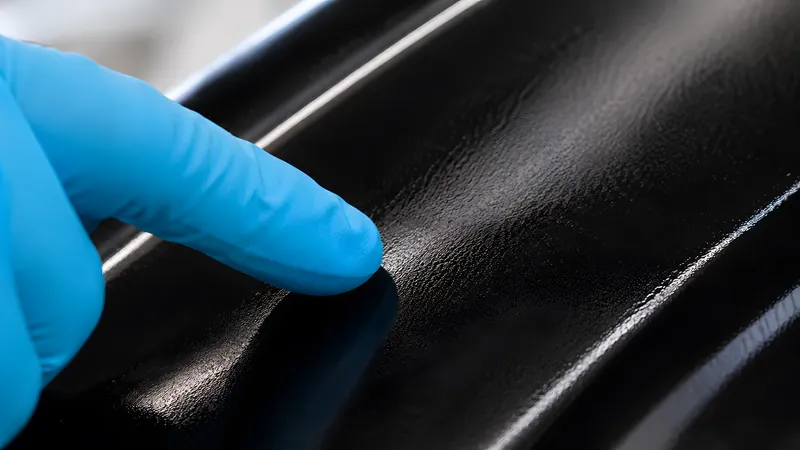
Jetzt entscheidet sich alles: Der Basecoat muss bis zum Tack-Punkt angelieren – noch deutlich klebrig, aber so weit angezogen, dass eine leichte Berührung mit dem Handschuh-Finger kein Harz mehr mitnimmt. Bei 20 °C dauert das grob zwei bis drei Stunden; verlässlich ist aber nur der Fingertest, nicht die Uhr.
- Zu nass eingelegt: Das Gewebe schwimmt, verrutscht und das Muster verzieht sich.
- Tack-Fenster verpasst: nach Systemvorgabe aushärten lassen und die Fläche für einen neuen Basecoat vorbereiten. Heißluft reaktiviert ausgehärtetes Epoxid nicht zuverlässig.
- Den Zeitplan vorher festlegen: Ab jetzt bestimmen die Härtefenster den Takt des Tages.
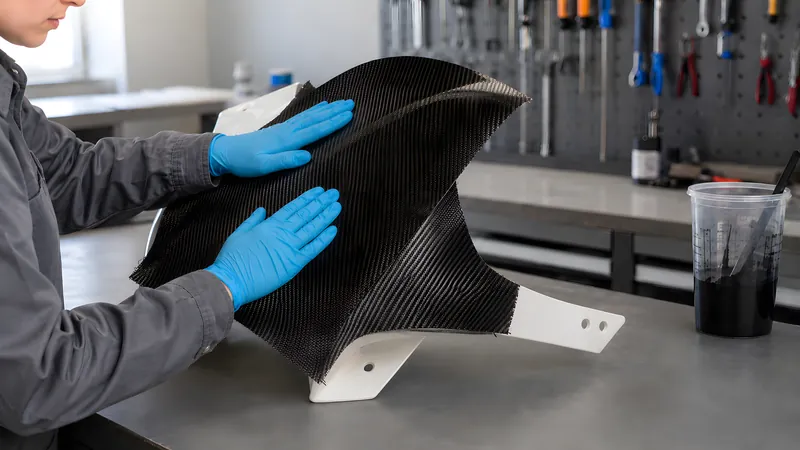
Gewebe trocken einlegen und antupfen
Das trockene Carbongewebe an der geplanten Achse ausrichten und von der wichtigsten Sichtfläche aus nach außen in den klebrigen Basecoat legen. Mit flacher Hand und tupfenden Bewegungen andrücken – nicht streichen oder ziehen, sonst verziehen sich die Fäden. Leichten Verzug vom Abrollen vorher vorsichtig zurückrichten.
- Das Gewebe an Kanten und Öffnungen bewusst überhängen lassen – nicht um die Kante auf die Rückseite umschlagen, das gibt Lufteinschlüsse an der Kante (Ballooning).
- An engen Radien und Ecken hebt Gewebe gern ab; bei komplexer Geometrie hilft ein Vakuum-Andruck auf den Basecoat.
- Einmal korrekt angedrückt liegt das Muster fixiert – genau das ist der Vorteil der Tack-Coat-Methode.
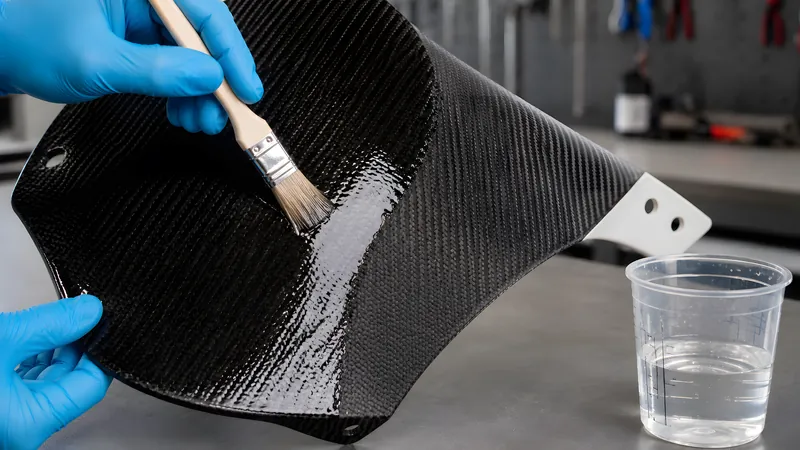
Erste Klarschicht: das Gewebe tränken
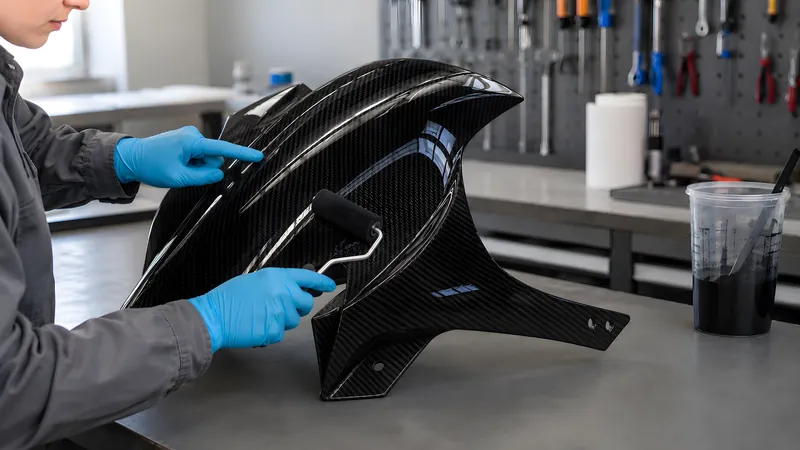
Klares Deckschichtharz anmischen und das Gewebe damit tränken – bei komplexer Geometrie tupfend mit dem Pinsel arbeiten, damit nichts verrutscht. Das trockene Gewebe saugt ordentlich: Für die erste Klarschicht etwa so viel Harz einplanen wie für den Basecoat. Danach aushärten lassen, bis die Fläche schleifbar hart ist (je nach System etwa 8–9 Stunden bei 20 °C).
- Korrekt getränkt wirkt das Laminat gleichmäßig transparent-tief; trockene Stellen bleiben matt und grau.
- Nach dem Aushärten: Überstände mit Cutter/Schere zurückschneiden, Öffnungen ausschneiden, abstehende Fasern entfernen und die Fläche mit Korn 120 leicht anschleifen.
Drei weitere Klarschichten – nass auf klebrig
Nun den Tiefeneffekt aufbauen: drei weitere dünne Klarschichten, jede aufgetragen, sobald die vorige gerade in den klebrigen Zustand angeliert ist (bei 20 °C grob alle zwei bis drei Stunden – wieder Fingertest statt Uhr). So verbinden sich die Schichten ohne Zwischenschliff. Die Session nur beginnen, wenn die Zeit für alle Schichten reicht.
- Fenster verpasst? Die nächste Schicht nur nach der vorgesehenen Oberflächenvorbereitung auftragen. Benetzungsstörungen wie Fischaugen können zusätzlich auf Kontamination hindeuten und sind nicht allein am Zeitfenster festzumachen.
- Mehrere dünne Schichten statt einer dicken – besonders an senkrechten Flächen (Läufergefahr; Deckschichtharze sind deshalb meist thixotropiert, also ablaufgehemmt eingestellt).
- Wärme zur Entlüftung nur einsetzen, wenn das Harzsystem sie zulässt und keine entzündbaren Dämpfe vorliegen. Temperatur kontrollieren; lokal überhitztes Harz reagiert schneller und kann geschädigt werden.
Wärmebelastung und gegebenenfalls Nachhärtung planen
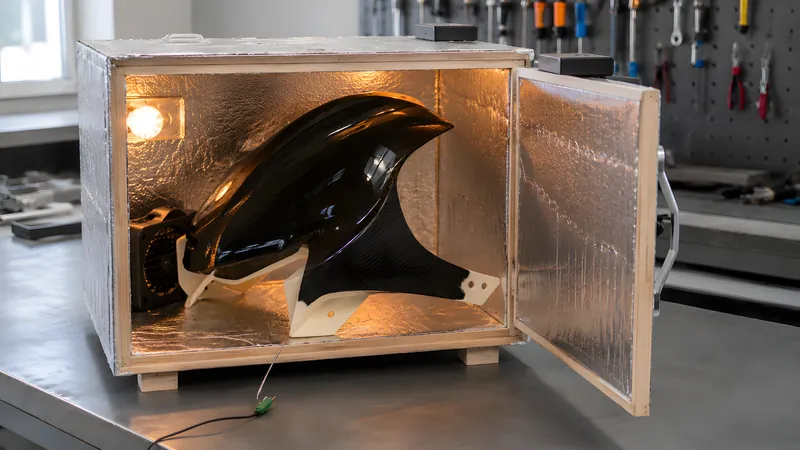
Schwarze Sichtflächen können sich in der Sonne stärker erwärmen als ein heller Untergrund. Deshalb vor dem Beschichten prüfen, ob Harz, vorhandenes GFK, Kern, Klebungen und Beschläge für die spätere Temperatur geeignet sind. Eine Warmnachhärtung nur mit freigegebenem Programm ausführen; sie macht ein ungeeignetes Altbauteil nicht automatisch wärmebeständig.
- Vorgeschriebene Nachhärtung vor dem abschließenden Oberflächenfinish ausführen.
- Bauteil passend abstützen und Temperatur am Bauteil überwachen.
- Die zulässige Einsatztemperatur des gesamten Aufbaus berücksichtigen; Tg allein reicht als Freigabe nicht.
Finish: Planschliff, Politur und UV-Schutz
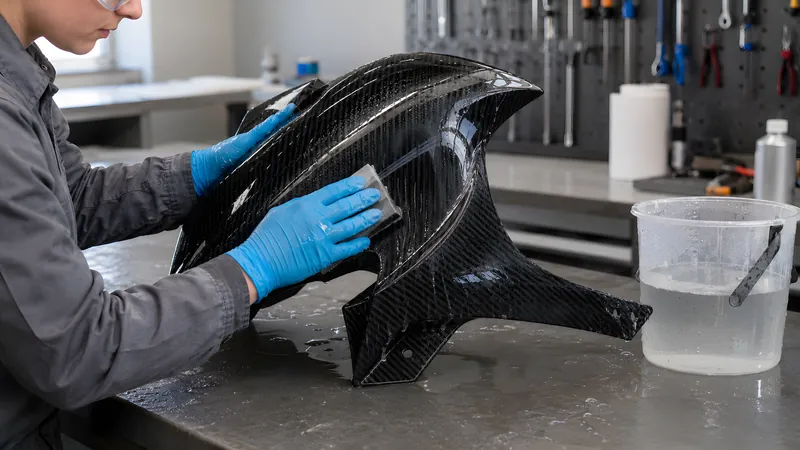
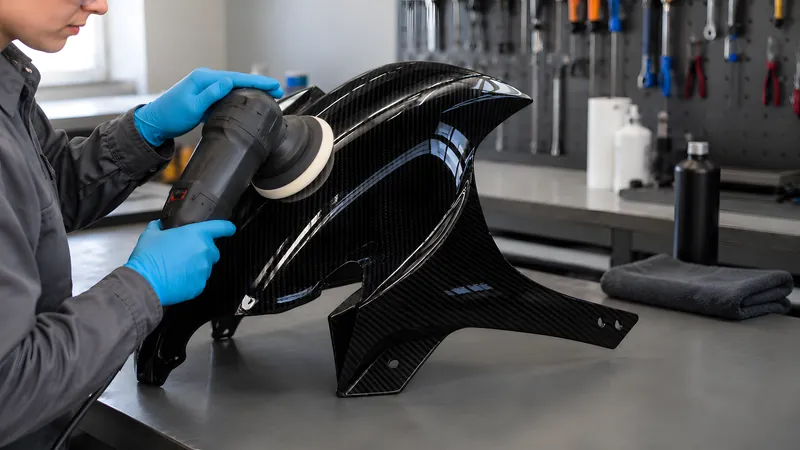
Zum Schluss die Oberfläche aufbauen: Planschliff mit Korn 120 trocken, dann 240 nass mit weichem Schleifklotz, gründlich reinigen, eine letzte dünne Klarschicht auftragen. Nach deren Aushärtung Nassschliff in der Folge 400, 800, 1200 (zwischen den Körnungen abwischen, Wasser wechseln) und mit Schleifpolitur auf Hochglanz bringen. Für Außen- und Fahrzeugteile folgt als Abschluss ein 2K-PUR-Klarlack mit UV-Schutz.
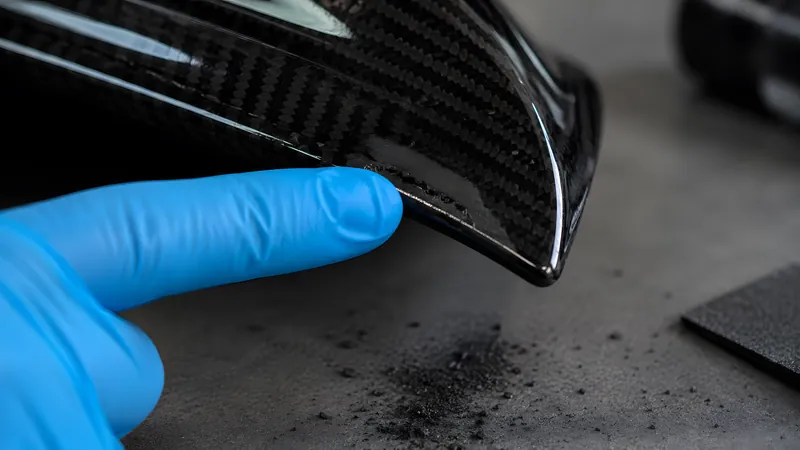
- Stopp-Signal beim Schleifen: Wird der Schleifstaub schwarz, ist das Gewebe erreicht – sofort aufhören, reinigen und ein bis zwei zusätzliche Klarschichten auftragen. Angeschliffene Fasern sind optisch irreparabel; Kanten und Ecken sind zuerst gefährdet.
- Der UV-Schutz gilt der Harzmatrix, nicht der Faser: Carbonfasern selbst sind UV-beständig, aber ungeschütztes Epoxid vergilbt, wird matt und kreidet. Einzelne Skinning-Harze werben mit eigener UV-Stabilität – das ist eine Herstelleraussage; die bewährte Standardlösung für draußen bleibt der 2K-Klarlack.
- Isocyanathaltige 2K-PUR-Lacke nur mit einem für den konkreten Spritzprozess festgelegten Schutzkonzept verarbeiten. Dazu gehören geeignete technische Lüftung, Haut-/Augenschutz und der nach Exposition ausgewählte Atemschutz; eine Filterhalbmaske oder Arbeiten im Freien ist keine pauschale Freigabe. Ohne geeigneten Spritzplatz und Schutzkonzept die Lackierung an einen Fachbetrieb geben.
- Volle mechanische und chemische Beständigkeit erreicht das Harzsystem je nach Datenblatt erst nach ein bis zwei Wochen – vorher nicht dauerhaft belasten oder nass einsetzen.
Typische Fehler – und wie du sie vermeidest
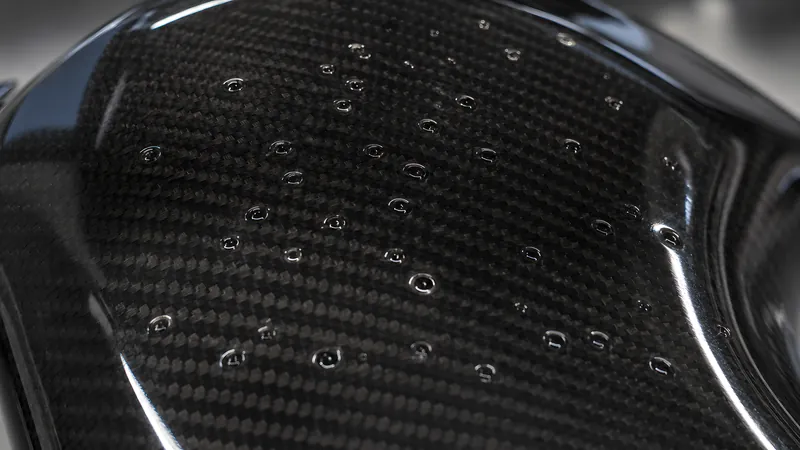
- Das Köpermuster ist verzogen oder läuft schief übers TeilCarbongewebe ist extrem verzugsempfindlich – schon das Abrollen verzieht es. Vor dem Auflegen zurückrichten, an der Bauteil-Mittelachse ausrichten, tupfen statt streichen. Die zuverlässigste Abhilfe: binderfixiertes, schiebefestes Gewebe verwenden.
- Die Carbon-Schicht löst sich später ab (Delamination)Mögliche Ursachen sind ungeeigneter Altuntergrund, Kontamination, Feuchte, falsche Vorbereitung oder unzureichende Härtung. Aufbau und Haftung an einer Musterfläche prüfen; ein Wasserbruchtest allein belegt keine sichere Verbindung.
- Fischaugen – die neue Klarschicht zieht sich zusammen und bindet nichtAuf Silikon-, Wachs- oder andere Rückstände und eine falsche Vorbereitung außerhalb des Überarbeitungsfensters prüfen. Kontamination mit geeignetem Verfahren entfernen, tragfähige Fläche herstellen und nach Systemvorgabe neu beschichten.
- Winzige Löcher (Pinholes) tauchen beim Feinschliff aufLuftarm mischen, sorgfältig tränken und entlüften. Zugelassene Entlüfter oder eine Wärmebehandlung nur nach Herstellervorgabe einsetzen; Heißluft in einer lösemittelbelasteten Umgebung ist ungeeignet.
- Beim Schleifen wird der Staub plötzlich schwarzDas ist das Gewebe – sofort stoppen. Fläche reinigen, ein bis zwei zusätzliche Klarschichten auftragen und neu schleifen. Wer weiterschleift, legt Fasern frei, und das ist optisch nicht mehr zu retten. An Kanten und Ecken zuerst kontrollieren, dort ist die Schicht am dünnsten.
- Der helle GFK-Untergrund scheint durch das GewebeDer Basecoat war nicht deckend schwarz oder das Gewebe ist zu offen gewebt. Vorbeugen: satt deckende schwarze Grundschicht (notfalls zwei Lagen) – bei sehr offenen Geweben zusätzlich das Teil vorher dunkel grundieren.
- Das Teil wird im Sommer weich, wirft Abdrücke oder zeichnet das Gewebe abDie Wärmebeständigkeit oder der Härtungszustand des gesamten Aufbaus reicht möglicherweise nicht aus. Harz- und Bauteildaten prüfen. Nachhärten nur nach freigegebenem Programm und innerhalb der Temperaturgrenzen aller beteiligten Materialien; bestehende Struktur- oder Formschäden separat beurteilen.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.