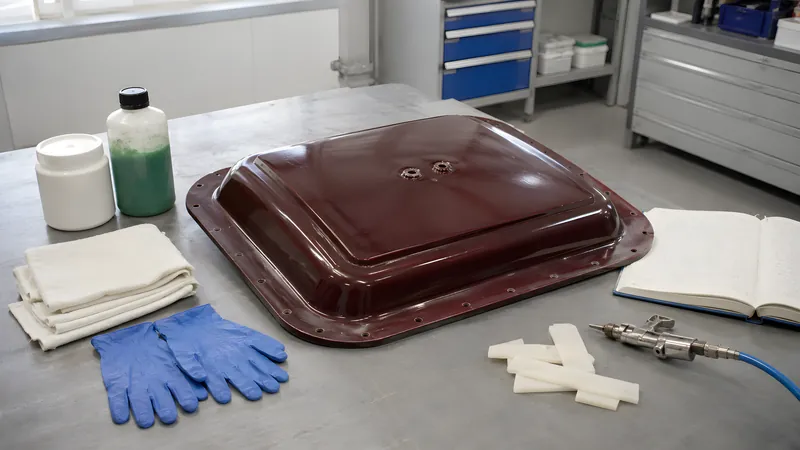
Trennmittel sind die unsichtbare Versicherung des Formenbaus: ein paar Euro Material, von denen abhängt, ob sich dein Bauteil später heil aus der Form löst – oder ob du eine Form im Wert von Hunderten Euro in einem einzigen Zug zerstörst. Das Trennmittel bildet eine hauchdünne Trennschicht zwischen Form und frischem Laminat, damit beide beim Aushärten nicht chemisch und mechanisch zusammenwachsen.
Neue oder reparierte Formen verlangen besondere Sorgfalt: Aushärtezustand, Porosität, Reinigungsrückstände und Trennsystem beeinflussen die ersten Entformungen. Ein dokumentierter Aufbau mit den vom Hersteller vorgesehenen Aufträgen und Trockenzeiten senkt das Risiko. Eine allgemeine Klebequote oder garantierte Erfolgsrate lässt sich daraus nicht ableiten.
Die drei Trennmittel-Systeme – und die wichtigsten Begriffe
- Wachs (Trennwachs): bildet eine gleitfähige „Opferschicht“. Bei jeder Entformung wird ein Teil davon auf das Bauteil übertragen und muss erneuert werden. Intuitiv und ideal für Einzelstücke und den Formenbau. Für später lackierte oder verklebte Teile unbedingt silikonfrei wählen.
- PVA-Trennlack (Polyvinylalkohol): wasserlöslicher Film als zusätzliche Trennbarriere. Auftragsstruktur kann sich auf die Oberfläche übertragen. Nur mit kompatiblem Untergrund bzw. Wachs einsetzen; nicht mit PVAc-Holzleim verwechseln.
- Semipermanentes Trennsystem: auf Mehrfachentformung ausgelegt. Ob ein separater Sealer nötig ist und wie viele Abzüge möglich sind, hängt von Produkt, Formzustand und Prozess ab.
- Eintrenn-Protokoll (Einfahren): der mehrstufige Aufbau des Trennsystems auf einer neuen Form plus die ersten „Opferabzüge“, bis die Form zuverlässig trennt.
- Vorentformung (Pre-Release): das Gegenteil von Kleben – das Bauteil löst sich zu früh von der Form und verzieht sich.
Für neue Formen kann ein kompatibler Wachs-PVA-Aufbau geeignet sein; alternativ ein dafür freigegebenes semipermanentes System verwenden. Die folgenden Arbeitsschritte unterscheiden diese Wege. Anzahl der Aufträge, Ablüftzeiten und Pflegeintervalle aus dem konkret gewählten System übernehmen.
Material & Werkzeug
Material
- Trennwachs (silikonfrei, wenn das Bauteil später lackiert oder verklebt wird) – z. B. Carnauba- oder Mikrokristallin-Wachs
- PVA-Trennlack / Folientrennmittel (oft grün eingefärbt zur besseren Sichtkontrolle)
- Optional für Serien: semi-permanentes System aus Sealer + Release Agent (vom selben Hersteller)
- Formreiniger zum gründlichen Reinigen und – beim Systemwechsel – Strippen der Form
- Saubere, weiche Baumwolltücher zum Auftragen und Polieren
- Destilliertes Wasser (zum leichten Verdünnen von PVA bei sehr trockener Luft)
Werkzeug
- HVLP- oder konventionelle Sprühpistole für den PVA-Auftrag (alternativ weicher Pinsel für kleine Formen)
- Poliermaschine mit Lammfellpad für größere Formen – oder Handpolitur mit Baumwolltuch
- Weiche Kunststoff- oder Holzkeile und ein Druckluftanschluss zum Entformen (niemals Metall)
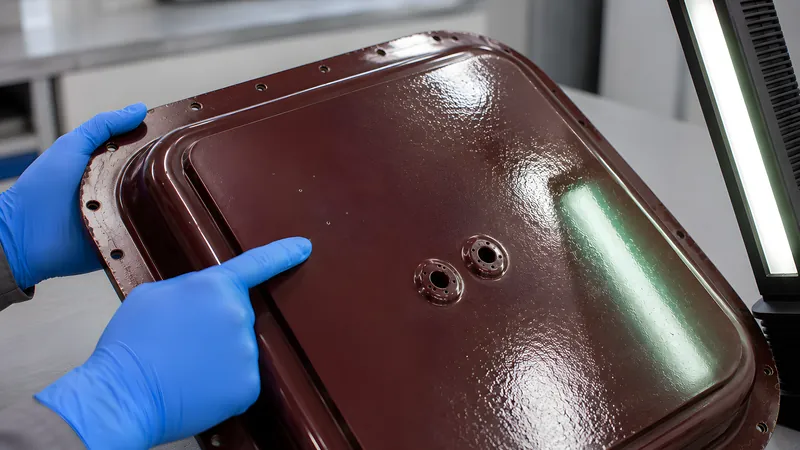
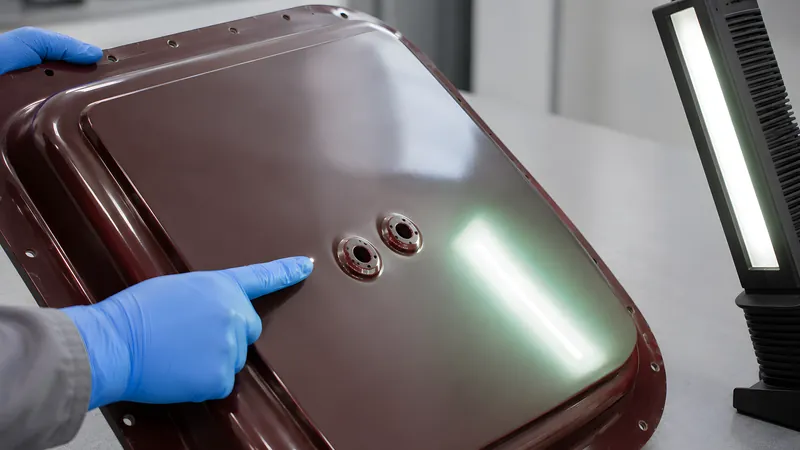
- Eine Lichtquelle zur Sichtkontrolle des PVA-Films (Nadellöcher erscheinen als helle Punkte)
- Nitrilhandschuhe und Atemschutz bei lösemittelhaltigen Produkten, dazu gute Belüftung
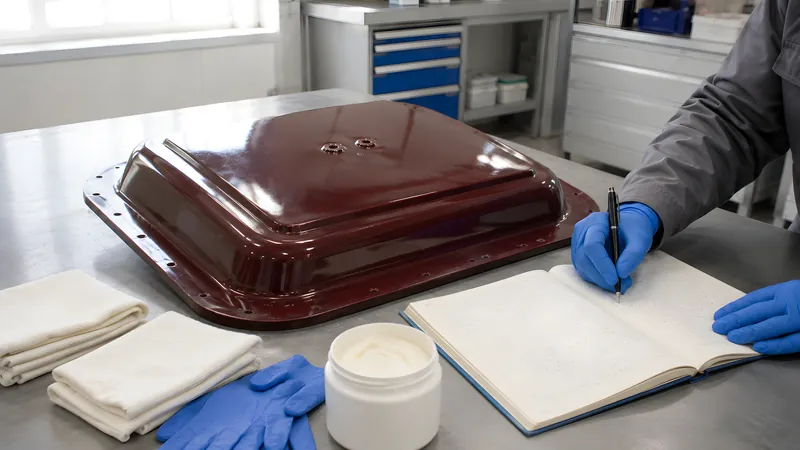
- Ein Formenbuch (Heft oder Datei) zum Dokumentieren jeder Entformung
Schritt für Schritt
Form vorbereiten und vollständig aushärten
Eine neue Form muss vor dem ersten Einsatz richtig durchhärten – Polyesterformen idealerweise 7–10 Tage bei Raumtemperatur (oder getempert), Epoxidformen nach Herstellerprogramm. Dann gründlich mit Formreiniger säubern: Staub, Fett und vor allem Polierpasten-Reste komplett entfernen. Polierpasten-Rückstände sind die häufigste Einzelursache für Trennversagen.
- Eine eventuell erforderliche Nachhärtung nach Formenharz-Datenblatt durchführen; zulässige Temperaturen aller Formkomponenten berücksichtigen.
- Form- und Wachstemperatur idealerweise um 20 °C – unter 10 °C wird Wachs zu hart, über 30 °C zu weich zum Polieren.
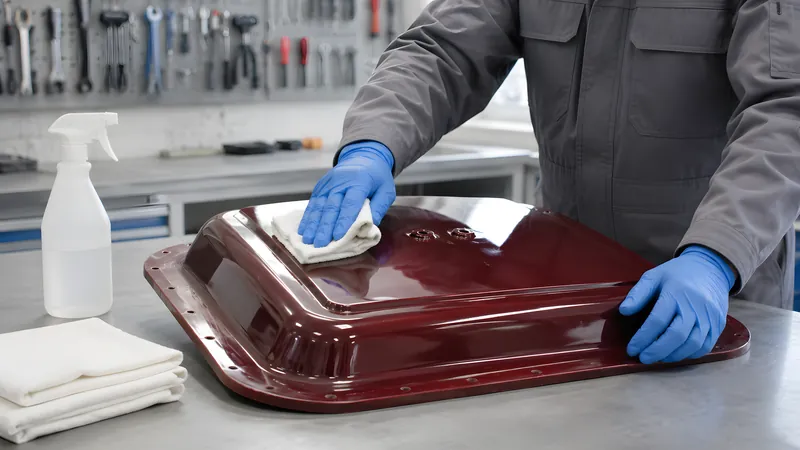
Bei semi-permanentem System zuerst versiegeln
Beim semipermanenten Aufbau prüfen, ob die Form vor dem Trennmittel einen Sealer benötigt. Vorgesehenen Reiniger, Sealer und Release Agent als kompatibles System verwenden; Auftragszahl und Ablüftzeiten einhalten. Dieser Weg ersetzt den folgenden Wachs-PVA-Aufbau, sofern der Hersteller keine Kombination vorsieht.
- Beim reinen Wachs-/PVA-Aufbau entfällt dieser Schritt.
- Vor dem Wechsel von Wachs zu einem semipermanenten System die vorgeschriebene Grundreinigung durchführen; unterschiedliche Systeme nicht ohne Freigabe übereinanderschichten.
Beim Wachsaufbau die vorgesehenen Schichten auftragen
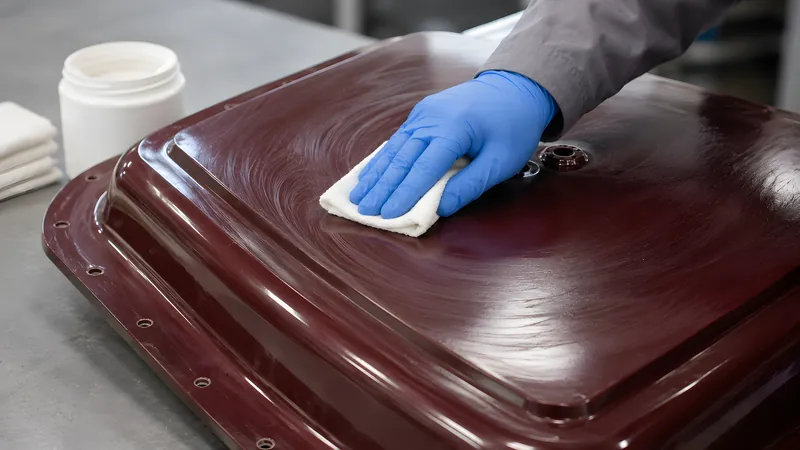
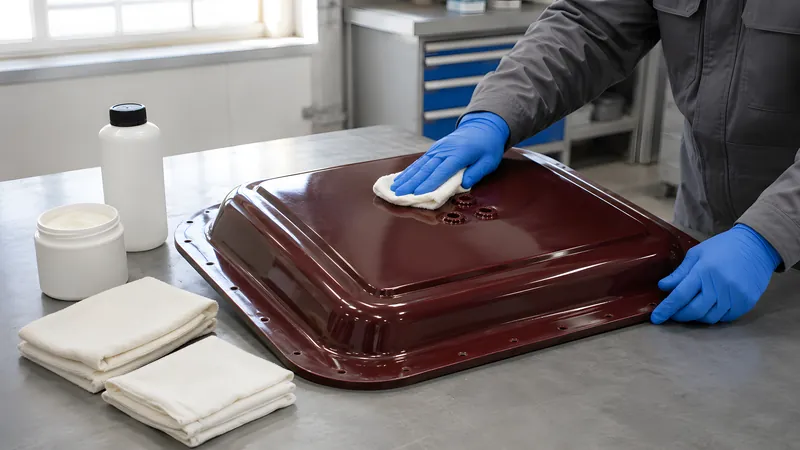
Wachs dünn und gleichmäßig in gut kontrollierbaren Teilflächen auftragen. Nach der vorgesehenen Ablüftzeit mit einem geeigneten sauberen Tuch auspolieren. Für eine neue Form die vom Produkt verlangte Anzahl der Aufträge einhalten; mehr Wachs ist nicht automatisch besser.
- Weniger ist mehr: dünn auftragen – zu viel Wachs gibt Schleier und schlechtere Trennung.
- Saubere, fusselfreie und nicht kratzende Tücher nach Produktvorgabe verwenden.
- Zwischen- und Endablüftzeiten des konkreten Wachses einhalten.
PVA über das Wachs – für die ersten Abzüge
Falls der ausgewählte Aufbau PVA über Wachs vorsieht, deren Verträglichkeit sicherstellen. PVA nach Produktvorgabe gleichmäßig auftragen und zwischen den vorgesehenen Durchgängen ausreichend trocknen lassen. Ein geschlossener Film ohne Fehlstellen ist das Ziel; keine fremden Verdünnungs- oder Trockenzeitrezepte übertragen.
- Kontrolle: Form schräg gegen eine Lichtquelle halten – Nadellöcher erscheinen als helle Punkte im grünlichen Film. Jedes Loch ist eine potenzielle Klebestelle.
- PVA nur verdünnen, wenn das konkrete Produkt dies vorsieht, und dann ausschließlich mit dem angegebenen Mittel und Verhältnis.
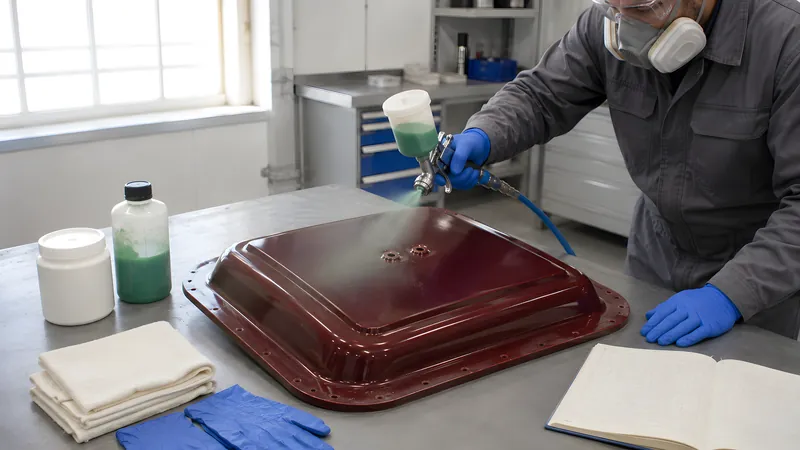
Ersten Abzug machen und schonend entformen
Das erste Bauteil nach ausreichender Härtung entlang der geplanten Entformungsrichtung lösen. Kunststoff- oder Holzkeile gleichmäßig verwenden. Druckluft ausschließlich über dafür vorgesehene Entformungseinrichtungen innerhalb ihrer Grenzen einsetzen; auch geringer Druck erzeugt auf großen Flächen hohe Kräfte. PVA-Reste anschließend nach Produktvorgabe mit Wasser entfernen.
- Bei blockierter Entformung Hinterschnitte, Verkantung und Trennsystem prüfen; nicht einfach Druck oder Temperatur erhöhen.
- Im Notfall gilt: lieber das einzelne Bauteil opfern als die wertvollere Form beschädigen.
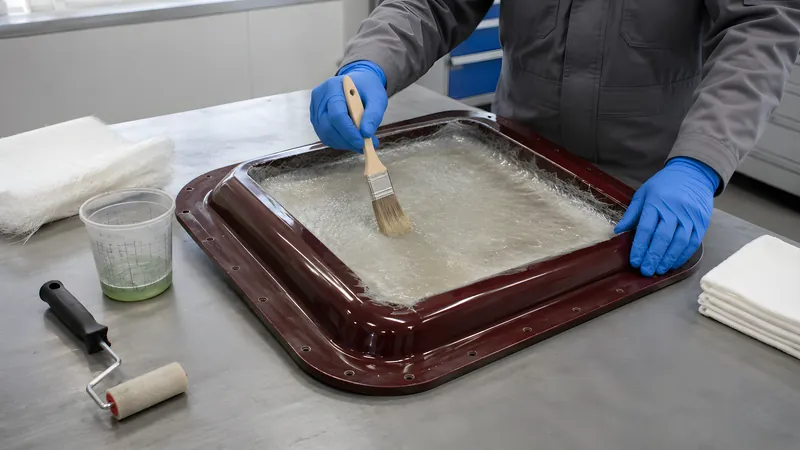
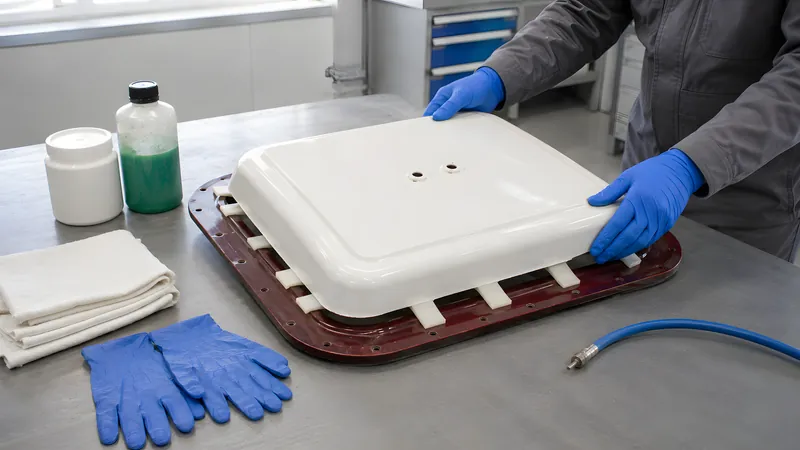
Nachwachsen und iterieren
Nach jedem Einfahrabzug Formfläche und Bauteil prüfen und Ergebnis dokumentieren. Erforderliche Reinigung, Nachwachsen oder PVA-Erneuerung richten sich nach dem verwendeten System und dem tatsächlichen Zustand. Probleme beheben, bevor die nächste Abformung beginnt.
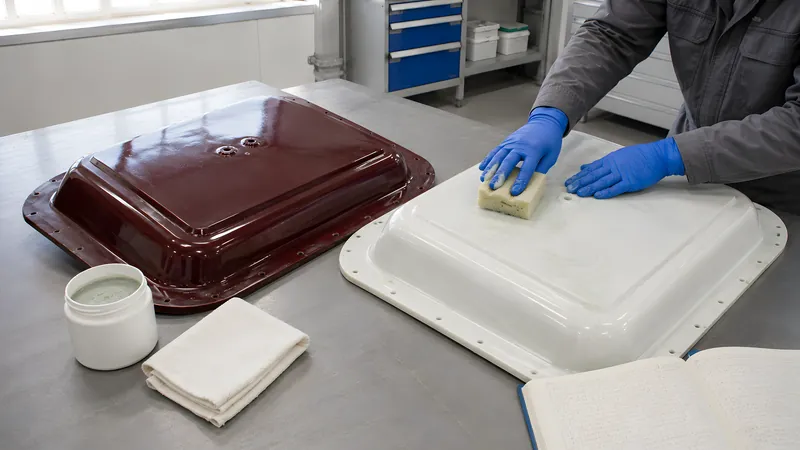
In den Produktionsrhythmus übergehen
Pflegeintervall erst aus reproduzierbaren Entformungsergebnissen und der Produktvorgabe ableiten. PVA oder zusätzliche Wachsschichten nicht automatisch nach einer festen Anzahl von Abzügen weglassen. Ein Wechsel auf ein semipermanentes System verlangt dessen vorgeschriebene Oberflächenvorbereitung.
- Führe ein Formenbuch: Datum, Trennmittel, Schichtzahl und Entformungsergebnis – so findest du das optimale Nachwachs-Intervall jeder Form.
Typische Fehler – und wie du sie vermeidest
- Das Erstteil klebt in der neuen Form festHärtungszustand, Geometrie und Trennsystem prüfen. Gleichmäßig mit vorgesehenen Hilfsmitteln lösen; keine unkontrollierte Druckluft oder Wärme einsetzen. Danach Formzustand und Aufbau für den nächsten Abzug korrigieren.
- Der PVA-Film hat Nadellöcher oder bildet FischaugenVerträglichkeit von Wachs und PVA, Sauberkeit und Auftragsverfahren prüfen. Fehlstellen nach Produktvorgabe beseitigen; Wasser nicht ohne Freigabe zusetzen.
- Semi-permanentes Trennmittel haftet nicht oder trennt nichtReinigung, Materialkompatibilität, erforderlichen Sealer und Ablüftzeiten prüfen. Rückstände vollständig nach Systemvorgabe entfernen und den freigegebenen Aufbau neu herstellen.
- Trennmittel überträgt sich aufs Bauteil – es lässt sich nicht lackierenZu dicker Wachsauftrag, zu wenig poliert oder silikonhaltiges Wachs. Dünner wachsen und gründlicher polieren, silikonfreie Produkte verwenden oder auf ein (transferfreies) semi-permanentes System wechseln. Vor dem Lackieren das Bauteil gründlich reinigen.
- Orangenhaut auf dem BauteilMeist ungleichmäßiger PVA-Auftrag (Tropfen, Pfützen) oder Temperaturschock (kalte Form, warmes Harz). PVA dünn und gleichmäßig sprühen. Für echte Hochglanzteile ist PVA prinzipbedingt ungeeignet – dort ein semi-permanentes System nutzen.
- Das Bauteil löst sich vorzeitig von der Form (Vorentformung)Trennwirkung, Gelcoat-Auftrag und Härtungsverlauf gemeinsam prüfen. Das Trennsystem nach Herstellerberatung anpassen; nicht einzelne Zonen unkontrolliert abwaschen.
- Die Form wird mit der Zeit unscharf in feinen DetailsAblagerungen mit freigegebenem Formenreiniger und nicht kratzenden Hilfsmitteln entfernen. Abrasive Nacharbeit nur gezielt mit anschließendem Wiederherstellen des Finishs; keine pauschale Stahlwolle-Anwendung.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.