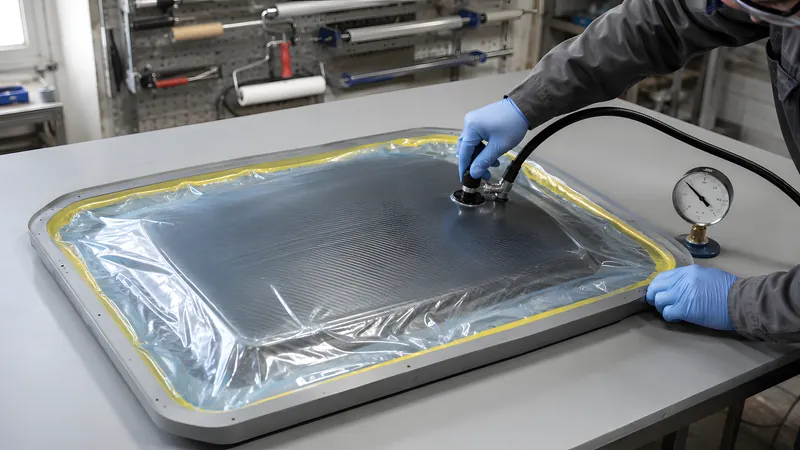
Vacuum Bagging (Vakuumsackverfahren) ist der einfachste Einstieg in die Vakuumtechnik. Das Prinzip ist verblüffend simpel: Du laminierst ganz normal nass, legst einen Folienaufbau darüber und saugst die Luft darunter ab. Dann presst der atmosphärische Luftdruck – rund 1 bar, also etwa 10 Tonnen pro Quadratmeter – die Folie gleichmäßig auf das Laminat. Das verdichtet die Lagen, treibt Luft heraus und saugt überschüssiges Harz ab. Ergebnis: höherer Faseranteil, weniger Lufteinschlüsse, gleichmäßigere Dicke.
Eine wichtige Abgrenzung gleich vorweg, weil beide Verfahren denselben Folienaufbau nutzen: Beim Vacuum Bagging wird das Gewebe ZUERST von Hand getränkt und DANN unter Vakuum verdichtet. Bei der Vakuuminfusion legt man trockenes Gewebe ein und saugt das flüssige Harz erst unter Vakuum hinein. Diese Anleitung behandelt das Vakuumsacken eines Nasslaminats.
Material & Werkzeug
Material
- Vakuumfolie (Bagging Film), deutlich größer als die Form zuschneiden
- Dichtband / Tacky Tape (knetbares Dichtungsband) für den luftdichten Rand
- Abreißgewebe (Peel Ply, ~95 g/m²) direkt auf das nasse Laminat
- Perforierte Trennfolie (Lochfolie) – steuert, wie viel Harz ins Saugvlies durchtritt
- Saugvlies (Breather/Bleeder) – nimmt überschüssiges Harz auf und hält die Luftwege offen
- Vakuumanschluss/Ventil mit Schlauch
Werkzeug
- Vakuumpumpe (für Bagging genügt eine kleine Membran-/Drehschieberpumpe)
- Vakuummeter/Manometer zur Kontrolle und für den Lecktest
- Schere/Cutter, sauberer Untergrund, Handschuhe
- Optional: Spiralschlauch als durchgehender Luftkanal am Rand
Schritt für Schritt
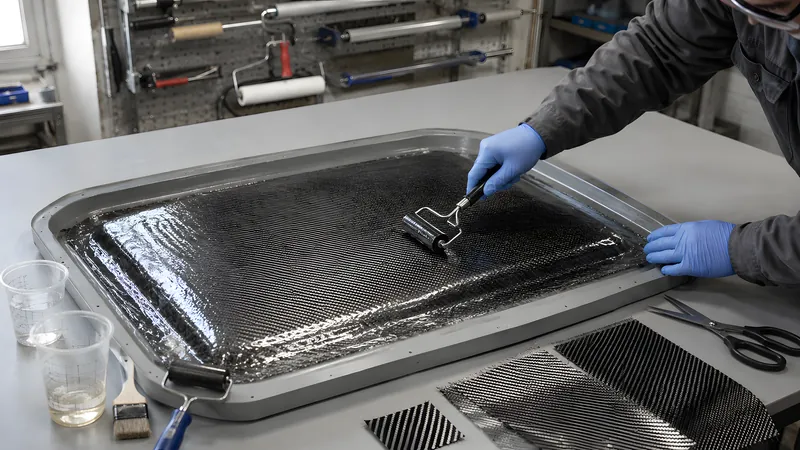
Bauteil normal nass laminieren
Zuerst wird wie gewohnt von Hand laminiert: Form trennen, Gelcoat (falls gewünscht), dann Gewebe Lage für Lage tränken und entlüften. Der Vakuumsack kommt auf das fertige, noch nasse Laminat – nicht erst nach dem Anhärten.
- Sauber durchtränken: Das Vakuum verdichtet und entzieht Überschuss, ersetzt aber kein ordentliches Tränken.
- Genug Zeit einplanen – der Aufbau muss vor dem Gelieren stehen.
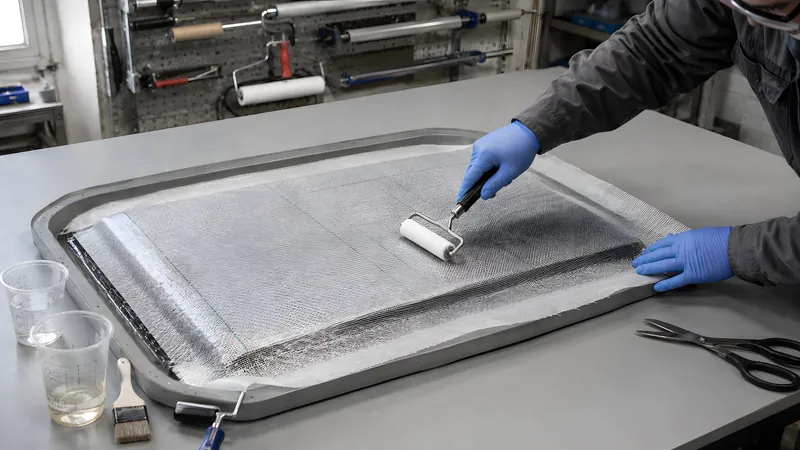
Abreißgewebe und Lochfolie auflegen
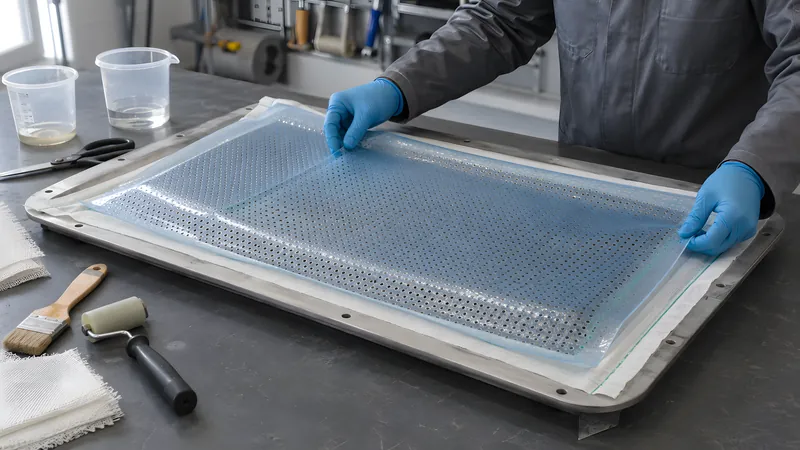
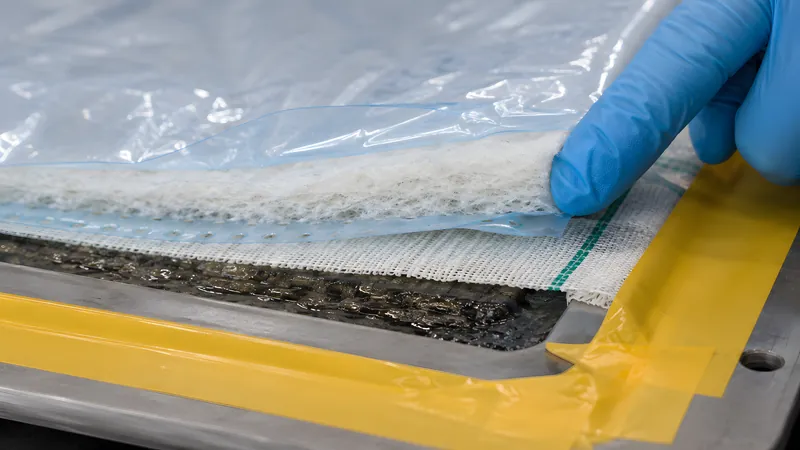
Auf das nasse Laminat kommt zuerst das Abreißgewebe (Peel Ply) – es gibt nach dem Abziehen eine saubere, angeraute Fläche. Darüber die perforierte Trennfolie (Lochfolie): Sie dosiert, wie viel Harz nach oben ins Saugvlies durchtritt, und verhindert, dass das Vlies festklebt.
- Die Lochfolie steuert die Harzabfuhr. Es gibt auch geprüfte Aufbauten ohne sie; dann müssen Unterdruck, Peel Ply und Saugvlies darauf abgestimmt sein.
- Peel Ply in einem Stück mit Überstand auflegen, Stückelungen geben Abdrücke.
Saugvlies und Vakuumanschluss platzieren
Darüber das Saugvlies (Breather): Es nimmt das ausgepresste Harz auf und sorgt für einen durchgehenden Luftweg bis zum Anschluss, damit der Sack nirgends vorzeitig abschnürt. Den Vakuumanschluss auf dem Vlies platzieren (nicht direkt über dem Bauteil), möglichst an einer Stelle, an der kein Harz ins Ventil gezogen wird.
- Ein Harzfänger (Resin Trap) zwischen Sack und Pumpe schützt die Pumpe vor eingesaugtem Harz.
- Bei großen Teilen einen Spiralschlauch am Rand als durchgehenden Luftkanal nutzen.
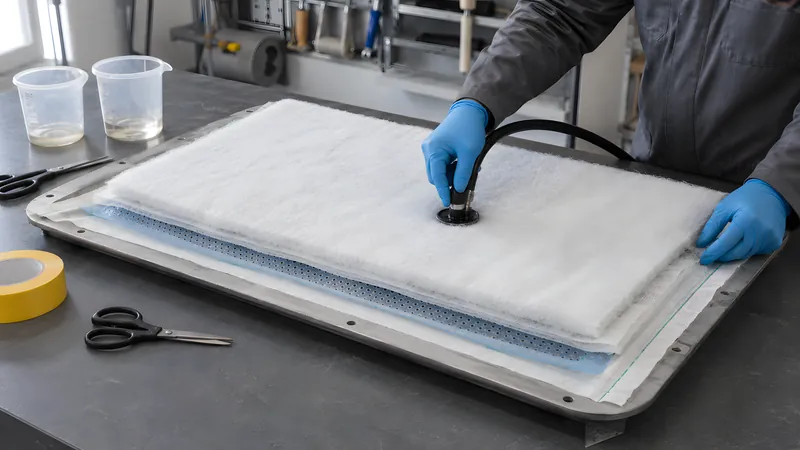
Vakuumfolie auflegen und abdichten
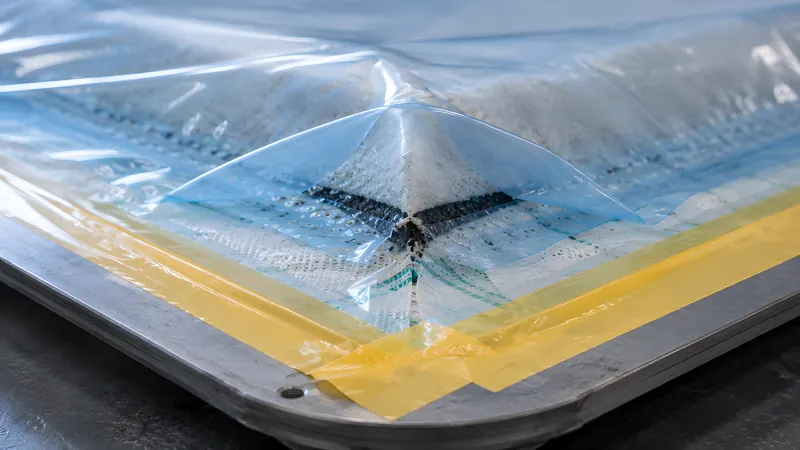
Das Dichtband rundum auf die Form (oder den Rand) kleben, dann die großzügig zugeschnittene Vakuumfolie auflegen und an das Dichtband andrücken. Entscheidend: an Ecken und Kanten genug Folie in Falten (Abnäher/Pleats) einarbeiten, damit die Folie überall bis in die Kante reicht und sich nicht überbrückt.
- Bridging (Folienbrücken) an Kanten führt zu nicht verdichteten, harzreichen Ecken – immer Falten einplanen.
- Lieber zu viel Folie als zu wenig: gespannte Folie reißt oder überbrückt.
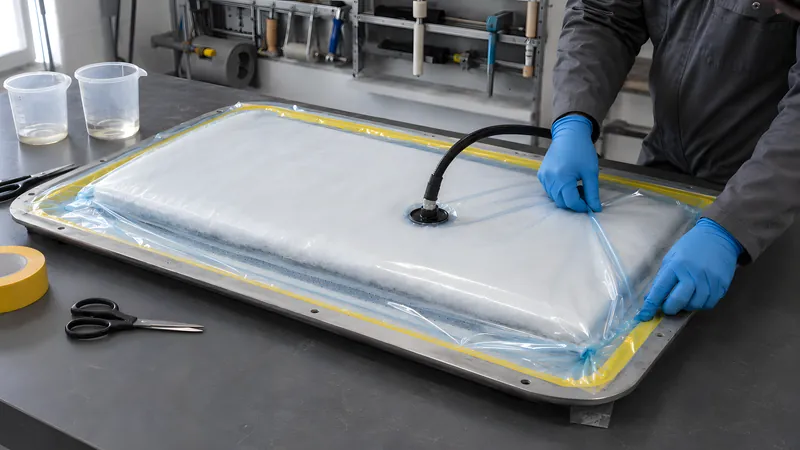
Vakuum ziehen und Dichtheit prüfen (Drop-Test)
Den für den Nasslaminat-Aufbau vorgesehenen Unterdruck kontrolliert einstellen; dabei Folie, Kanten und Radien nachführen. Für den Lecktest den Sack von der Pumpe absperren und den Druckverlauf über eine vorab festgelegte Prüfzeit dokumentieren. Zulässiger Druckanstieg, Prüfzeit und Messauflösung müssen zum Prozess passen; ein digitales Display rechtfertigt allein keine kürzere Prüfung.
- Lecks an Dichtband, Falten, Anschlüssen und Folie suchen, beseitigen und erneut prüfen.
- Zu hoher Unterdruck kann zusammen mit starker Harzabfuhr Trockenstellen erzeugen. Einen Probelaminataufbau abstimmen, bevor ein wichtiges Bauteil gefertigt wird.
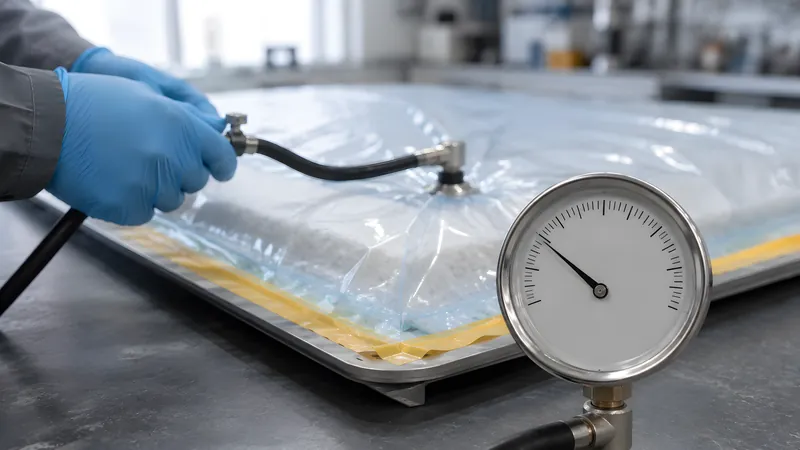
Vakuum bis zur Aushärtung halten
Den vorgesehenen Unterdruck bis zum im Härtungsplan festgelegten Freigabezustand halten und überwachen. Wann er aufgehoben werden darf, hängt vom Harz und der erforderlichen Formstabilität ab. Nach ausreichender Härtung Hilfsstoffe entfernen; nach dem Peel-Ply-Abziehen die Fläche vor Kleben oder Beschichten prüfen und erforderlichenfalls vorbereiten.
- Während der Aushärtung den Druck im Blick behalten; ein spätes Leck schwächt das Ergebnis.
- Eine zusätzliche Warmnachhärtung nur ausführen, wenn Harzsystem und Bauteil dafür ein freigegebenes Programm vorsehen.
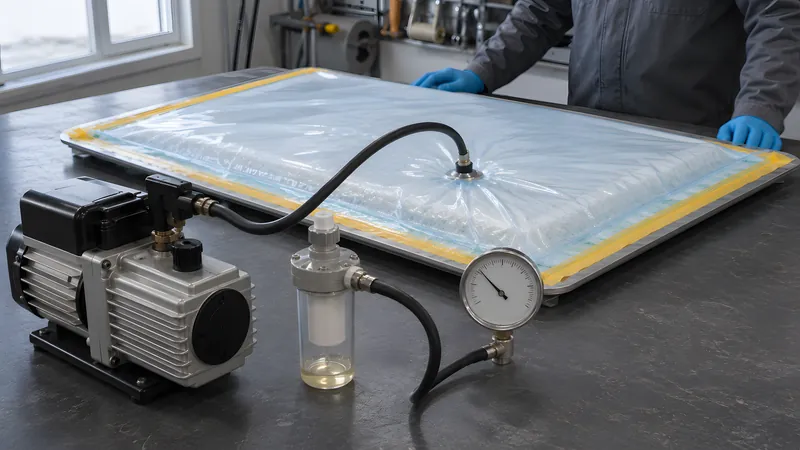
Typische Fehler – und wie du sie vermeidest
- Der Sack hält das Vakuum nicht (Leck)Meist Dichtband-Stöße/-Falten, der Anschluss oder Nadelstiche in der Folie. Per Drop-Test und Abhören orten, Falten glattziehen, mit Dichtband überkleben und erneut testen. Ecken besonders prüfen.
- Harzarme, schlecht verdichtete KantenFolienbrücken (Bridging): Die Folie hat die Kante überspannt statt sie auszufüllen. Reichlich Folie zuschneiden und an Ecken gezielte Falten (Pleats) einarbeiten, damit die Folie bis in die Kante reicht.
- Harz wird in die Pumpe gezogenAnschluss saß zu nah am Bauteil oder es fehlte der Harzfänger. Anschluss auf dem Saugvlies abseits platzieren und einen Resin Trap zwischen Sack und Pumpe schalten.
- Schweres, harzreiches LaminatEinwaage, Tränkung und Harzabfuhr gemeinsam prüfen. Unterdruck nicht pauschal erhöhen: Das kann andere Zonen austrocknen. Hilfsstoffe und Prozess an einem Probestück abstimmen.
- Das Vlies klebt fest am BauteilTrennlage, Materialverträglichkeit und Aufbau prüfen. Geeignetes Peel Ply und gegebenenfalls Lochfolie nach dem festgelegten Prozess einsetzen; Saugvlies nicht unkontrolliert direkt ins Bauteil laminieren.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.