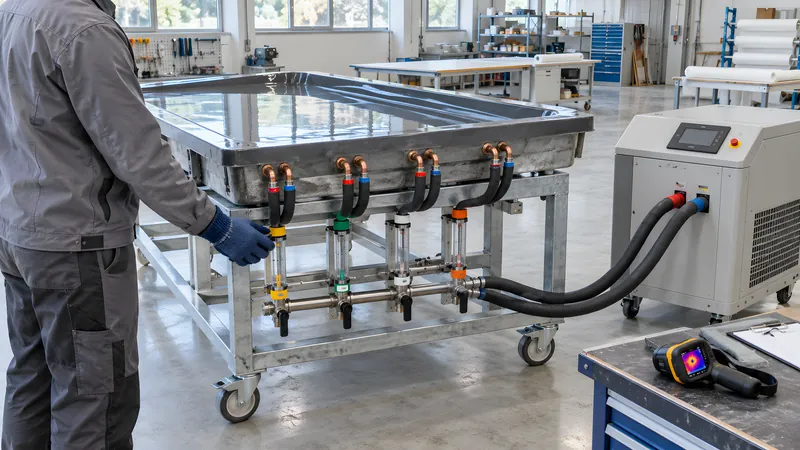
In vielen beheizten GFK- und CFK-Formen liegen hinter der Formschale Rohrschlangen, meist aus Kupfer, eingebettet in Gießharz, das oft mit Metallpulver gefüllt ist, damit die Wärme besser zur Oberfläche gelangt. Ein Temperiergerät pumpt Wasser oder für höhere Temperaturen ein Wärmeträgeröl hindurch und regelt dessen Temperatur. Größere Formen haben mehrere Kreise, getrennt als Heizzonen oder parallel an einem Verteiler.
Das Tückische: Fehler bleiben lange unbemerkt. Das Laminat ist ein schlechter Wärmeleiter und gleicht eine kalte Stelle kaum aus, und die Anzeige am Temperiergerät nennt die Temperatur des Wärmeträgers, nicht die der Formfläche. Setzt einer von mehreren parallelen Kreisen zu, bekommen die übrigen etwas mehr; am Gesamtdurchfluss fällt das leicht nicht auf. Am Bauteil zeigt es sich später als langsame oder unvollständige Härtung in kalten Zonen und als Verzug.
Diese Anleitung behandelt Formen mit eingeformten Rohren oder Kanälen und flüssigem Wärmeträger. Elektrisch beheizte Formen folgen eigenen Regeln und gehören in die Hand einer Elektrofachkraft; eigene Seiten gibt es zu Heizmatten beim Laminieren in kalter Werkstatt, zum Tempern in Ofen oder Temperkammer und zu induktiv oder direkt elektrisch beheizten Werkzeugen. Vorrang haben immer die Betriebsanleitung deines Temperiergeräts und die Angaben des Formenbauers.
Kurz erklärt: die wichtigsten Begriffe
- Temperierkreis: ein zusammenhängender Strömungsweg vom Vorlauf, der den Wärmeträger vom Gerät in die Form bringt, zum Rücklauf, der ihn zurückführt; oft eine Rohrschlange unter einem Bereich der Form.
- Spreizung: der Temperaturunterschied zwischen Vor- und Rücklauf in Kelvin (K). Beim Heizen ist der Rücklauf kühler, weil der Kreis Wärme an die Form abgegeben hat.
- Durchfluss: die Menge Wärmeträger je Minute durch einen Kreis, meist in Litern pro Minute (l/min).
- Reihen- und Parallelschaltung: In Reihe durchströmt derselbe Volumenstrom alle Abschnitte nacheinander. Parallel teilt ein Verteiler ihn auf, und jeder Kreis bekommt so viel, wie sein Strömungswiderstand zulässt.
- Turbulent und laminar: Turbulente Strömung wirbelt durch und bringt die Wärme gut an die Rohrwand; laminare fließt in Schichten und überträgt deutlich schlechter.
- Wasserhärte in °dH (Grad deutscher Härte): Die Gesamthärte erfasst alle Härtebildner, die Karbonathärte den Teil, der beim Erwärmen als Kalk ausfallen kann.
- Emissionsgrad (ε): wie stark eine Oberfläche Wärmestrahlung abgibt. Wärmebildkamera und IR-Thermometer brauchen diesen Wert, um richtig zu messen.
- Glasübergangstemperatur (Tg) und Wärmeformbeständigkeit (HDT) des Formenharzes: Kennwerte, die mitbestimmen, wie heiß die Form werden darf; sie gelten nur zusammen mit ihrem Messverfahren.
Wasser oder Öl: was sich bei Prüfung und Wartung ändert
| Merkmal | Wasser | Wärmeträgeröl |
|---|---|---|
| Temperaturbereich | Drucklos nur unter 100 °C. Darüber steht der Kreis unter Druck, laut HB-Therm zum Beispiel rund 4 bar bei 140 °C. | Für höhere Temperaturen. Das Öl muss für die höchste Vorlauftemperatur des Geräts freigegeben sein. |
| Wärmeübergang | Sehr gut; in einer Beispielrechnung von Covestro mehr als zehnmal so gut wie mit Öl. | Deutlich schlechter. Öl ist zäher und strömt in dünnen Formrohren leicht laminar. |
| Wasser im Kreis | Ist das Medium; Füllen, Auslitern und Spülen mit Wasser sind möglich. | Darf nicht hinein: Es verdampft beim Aufheizen über 100 °C schlagartig, der Druck springt, das Öl schäumt. Kein Abdrücken, Auslitern oder Spülen mit Wasser. |
| Gefahr bei Leckage | Verbrühung; über 100 °C verdampft austretendes Wasser zum Teil schlagartig. | Verbrennung und Brand: Heißes Öl ist brennbar, ölgetränkte Dämmung kann sich entzünden. |
Material & Werkzeug
Material
- Kreisplan der Form: Foto oder Skizze mit Lage, Farbe und Fließrichtung jedes Kreises
- Grenzwerte der Form: zulässige Temperatur und zulässiger Betriebsdruck, Nachhärtetemperatur, Prüfdruck und Haltezeit; dazu das Datenblatt des Formenharzes
- Betriebsanleitung und Wartungsplan des Temperiergeräts mit seinen Wasser- bzw. Ölvorgaben
- Wärmeträger: Wasser in der vom Gerätehersteller geforderten Qualität mit freigegebenem Korrosionsschutzmittel oder genau das Öl, das schon im Kreis ist
- Temperaturbeständige Farbringe oder Kabelbinder für Kreise sowie Vor- und Rücklauf
- Für Wasserkreise: Reinigungs- und Neutralisationsmittel mit Freigabe für alle benetzten Werkstoffe, mit Sicherheitsdatenblatt
- Auffangwanne, Bindemittel und getrennte Behälter für Spülwasser, Reinigerlösung und Altöl
- Emissionsklebeband, das die Formtemperatur verträgt
- Wärmeleitpaste für die Fühler
- Blindkappen, Ersatzdichtungen und Schmiermittel für Edelstahl-Verschraubungen
- Kreisprotokoll oder Formenbuch
Werkzeug
- Durchflussanzeige je Kreis (bei Öl dafür ausgelegt) oder Messeimer und Stoppuhr zum Auslitern von Wasserkreisen
- Systemtrenner Bauart BA zum Füllen und Spülen am Trinkwassernetz
- Anlegefühler, am besten zwei je Kreis an einem Mehrkanal-Datenlogger
- Wärmebildkamera mit einstellbarem Emissionsgrad, ersatzweise ein IR-Thermometer mit kleinem Messfleck
- Oberflächenfühler zum festen Anbringen
- Abdrückpumpe mit Manometer, Absperrventil und Kupplungsadapter; für Ölkreise eine eigene, ölbeständige und wasserfreie Pumpe
- Säurefeste Spülpumpe mit offenem Vorratsbehälter
- pH- und Leitfähigkeitsmessgerät, Härte- und Chloridtest, Teststreifen des Korrosionsschutzherstellers
- Taschenlampe und Inspektionsspiegel
- Schutzbrille oder Gesichtsschutz, wärmeisolierende und chemikalienbeständige Handschuhe, lange Ärmel, Sicherheitsschuhe; am Ölgerät ein Feuerlöscher der Brandklasse B
Schritt für Schritt
Kreise erfassen, kennzeichnen und Grenzwerte sammeln
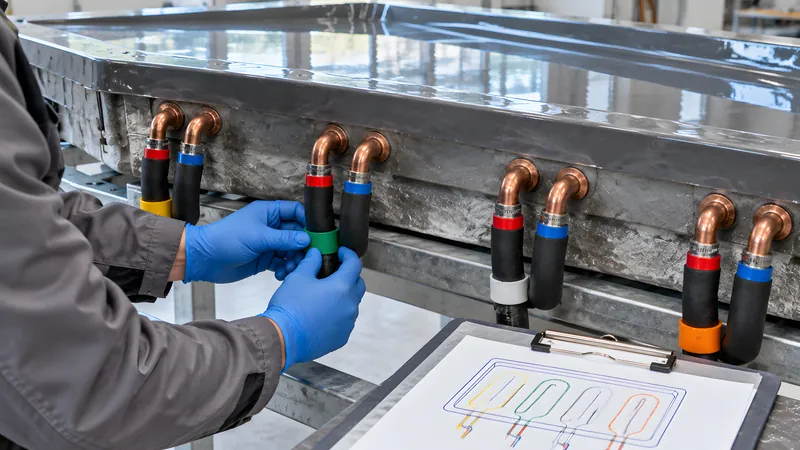
Ohne eindeutige Zuordnung kannst du keinen Kreis mit einem anderen vergleichen. Lege einen Kreisplan an: welcher Anschluss welchen Bereich versorgt, wo der Vorlauf eintritt und wo jeder Kreis seinen höchsten Punkt hat. Markiere jeden Kreis mit einer eigenen Farbe, Vor- und Rücklauf zusätzlich rot und blau, an der Form und am Schlauchende; vertauschte Anschlüsse sind ein häufiger Fehler.
- Fehlt die Dokumentation, vervollständige den Plan beim ersten Aufheizen: Das Wärmebild (Schritt 8) zeigt, welchen Bereich ein Kreis versorgt und wo die Wärme zuerst ankommt. Hochpunkte ergeben sich aus Formgeometrie und Einbaulage.
- Notiere alle benetzten Werkstoffe (Rohr, Kupplungen, Verteiler, Dichtungen); danach richten sich Wasserbehandlung und Reinigung.
- Trag zulässige Temperatur und zulässigen Betriebsdruck von Form, Schläuchen, Kupplungen und Verteiler zusammen; das schwächste Teil bestimmt die Grenze. Liefert das Gerät mehr Druck, gehört ein Sicherheitsventil mit passendem Ansprechdruck in den Kreis, denn die Druckbegrenzung im Gerätevorlauf ist laut HB-Therm keine Sicherheitsfunktion.
- Fehlen Werte, frag den Formenbauer; bei einer eigenen Form legst du sie aus den Datenblättern der verbauten Teile selbst fest und begründest sie im Formenbuch. Solange ein Wert fehlt: kein Abdrücken und kein Betrieb, auch nicht unter 100 °C. Die Pumpe baut unabhängig von der Temperatur Druck auf, bei zugesetztem oder geschlossenem Rücklauf sogar ihren Höchstdruck.
- Prüfkriterium: Jeder Kreis ist gekennzeichnet, der Plan stimmt mit der Verschlauchung überein, und alle Grenzwerte samt Prüfdruck und Haltezeit stehen im Protokoll.
Sichtprüfung am kalten, drucklosen Kreis
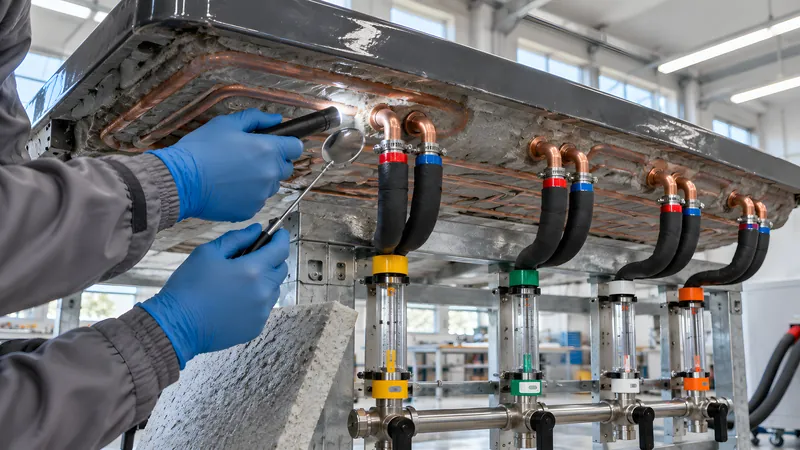
Finde Schäden, bevor Druck, Wärme oder Chemie sie vergrößern. Prüfe Schläuche, Kupplungen, Verschraubungen und vor allem die Stellen, an denen die Rohre aus dem Hinterbau austreten: Risse, Weißbruch, Verfärbungen, Feuchte- oder Ölspuren sind Warnzeichen. Leuchte mit flachem Streiflicht über die Rückseite und heb Dämmplatten an, wo das möglich ist.
- Als Prüfliste für Schläuche taugen sinngemäß die Kriterien für Hydraulik-Schlauchleitungen: Leckage, Schlauch wandert aus der Armatur, Armatur verformt oder korrodiert, Außenschicht bis zur Einlage verletzt, Risse, Blasen, Knick- oder Quetschstellen. Beschädigte Schläuche ersetzen, nicht flicken.
- Feuchte oder ölgetränkte Dämmung zeigt ein Leck an. Ölgetränkte Dämmung sofort ersetzen, sie kann sich entzünden.
- Edelstahl-Verschraubungen können bei längerem Betrieb auf hoher Temperatur festfressen; beim Montieren ein geeignetes Schmiermittel verwenden.
- Prüfkriterium: keine Leckspur, kein beschädigter Schlauch, keine lose Verschraubung, kein Riss am Rohraustritt. Befunde stehen mit Kreisnummer und Foto im Protokoll.
Füllen und entlüften
Luft sammelt sich an Hochpunkten, und unter einem Luftpolster bleibt die Form kalt. Fülle einen leeren Kreis kalt mit dem Medium, das im Betrieb darin läuft: Wasser in der Qualität, die der Gerätehersteller verlangt, oder genau das Öl aus dem Gerät. Manche Geräte entlüften sich beim Füllen selbst; ob die Luft aus jedem Hochpunkt der Form mitkommt, hängt aber von Rohrführung und Durchfluss ab.
- Entlüftungsventile nur kalt öffnen, bei ausgeschalteter Heizung und geringem Fülldruck, langsam, und die Flüssigkeit in ein durchsichtiges Gefäß leiten, bis keine Blasen mehr kommen.
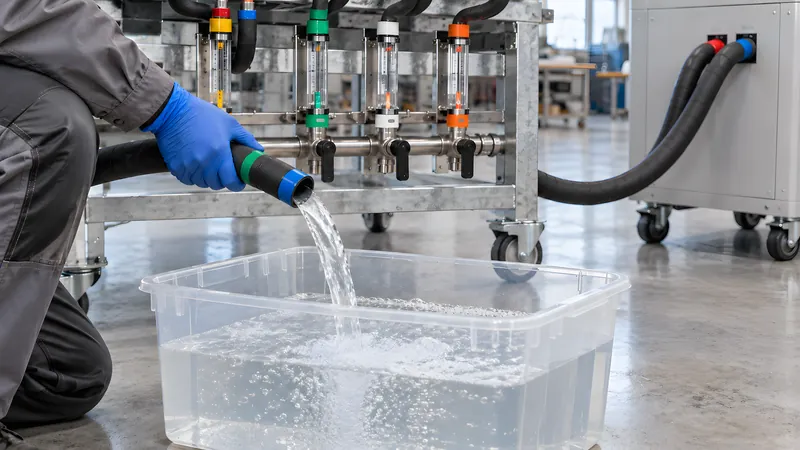
- Viele eingeformte Kreise haben an ihren inneren Hochpunkten keine Entlüftung. Wasserkreise spülst du dann kalt mit kräftigem Durchfluss von unten nach oben, den Rücklauf in einen durchsichtigen Behälter, bis das Wasser blasenfrei kommt; danach wieder anschließen und den Korrosionsschutz prüfen (Schritt 10).
- Am Trinkwassernetz nur über einen Systemtrenner der Bauart BA nach DIN EN 1717 füllen oder spülen, nie per Schlauch direkt vom Hahn, sonst kann Kreislaufwasser mit Zusätzen ins Trinkwasser zurückfließen. Alternativ aus einem offenen Behälter mit Pumpe oder über die Füllfunktion des Geräts arbeiten.
- Ölkreise nach Vorgabe des Geräteherstellers entlüften; Öl ist zäher, entlüftet sich schwerer und schäumt leichter. Beim Füllstand Platz für die Wärmeausdehnung lassen, bei Öl mehr als bei Wasser.
- Prüfkriterium: Entlüftung bzw. Rücklauf läuft blasenfrei, Füllstand und Durchfluss bleiben nach einigen Minuten Umlauf stabil.
Dichtheit jedes Kreises prüfen
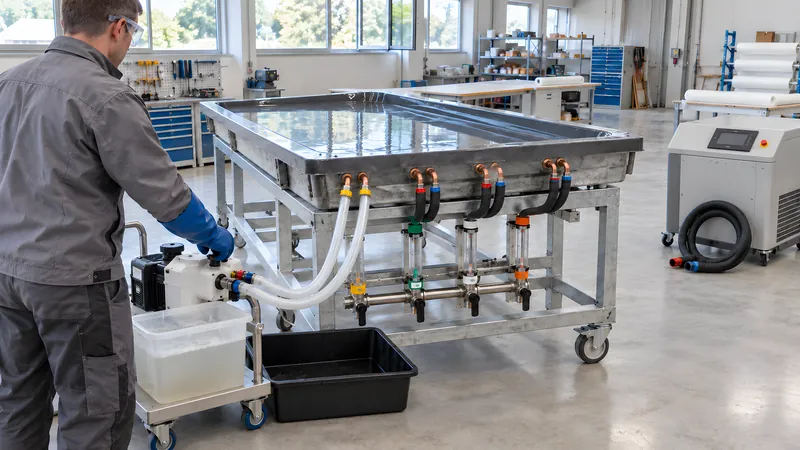
Prüfe die Dichtheit, bevor du heizt oder Reiniger einfüllst, damit weder heißes Wasser noch Säure noch Öl ins Laminat gelangt. Trenne den gefüllten, entlüfteten Kreis drucklos vom Gerät und schließ die Abdrückpumpe an: Wasserkreise prüfst du kalt mit Wasser, Ölkreise mit kaltem Öl desselben Typs und einer eigenen, wasserfreien, ölbeständigen Pumpe. Warte, bis er bei offenem Absperrventil die Hallentemperatur angenommen hat, bring ihn dann auf Prüfdruck, sperr ab und beobachte Manometer und Verbindungen. Danach entlasten und wieder ans Gerät anschließen.
- Prüfdruck und Haltezeit gibt der Formenbauer vor. Sonst prüfst du mit dem höchsten Druck, der im Betrieb auftreten kann (Höchstdruck des Geräts oder Ansprechdruck des Sicherheitsventils), nie über dem zulässigen Betriebsdruck, und hältst deine Haltezeit bei jeder Prüfung gleich.
- Nie mit Werkstattdruckluft: Nach dem DGUV-Merkblatt zu Druckprüfungen speichert Luft bei gleichem Druck und Volumen rund 14.000-mal so viel Energie wie Wasser, und schon eine Luftblase von 5 Prozent hebt die Energie einer Wasserprobe auf etwa das 700-Fache. Prüfungen mit Luft oder einem Inertgas wie Stickstoff gehören in die Hand einer zur Prüfung befähigten Person, mit den Schutzmaßnahmen nach diesem Merkblatt.
- Verbindungen vorher trocken wischen und während der Haltezeit ansehen; kleine Leckagen zeigt das Manometer in der Regel nicht an.
- Prüfkriterium: Der Druck bleibt über die Haltezeit stabil, und keine Verbindung ist feucht geworden.
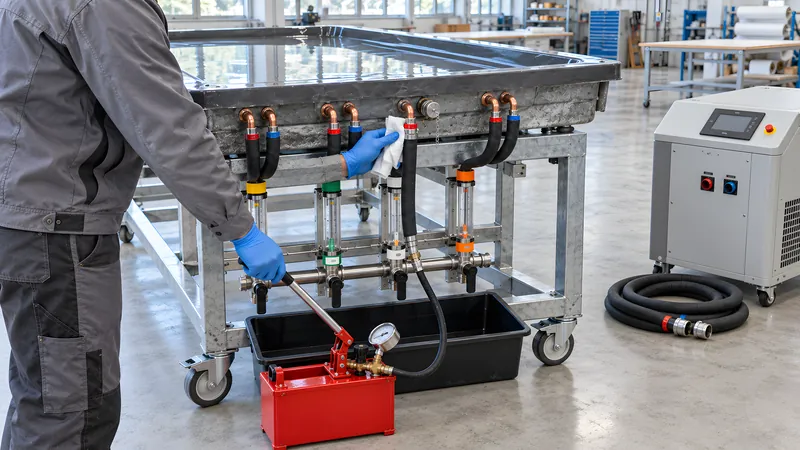
Durchfluss jedes Kreises messen
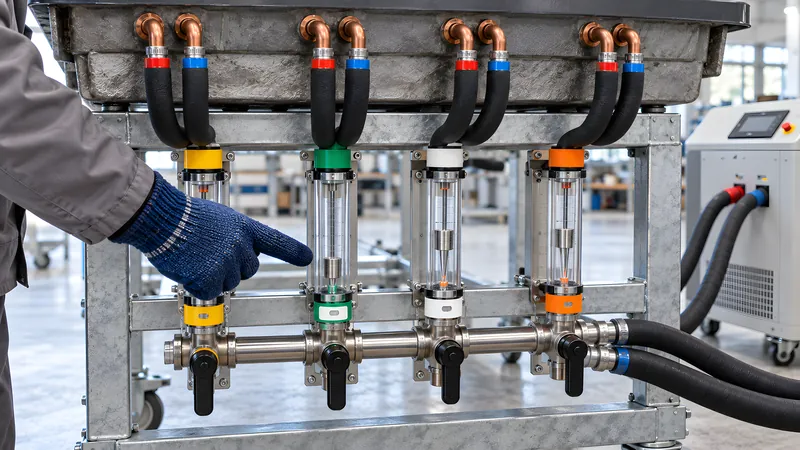
Die Anzeige am Temperiergerät zeigt die Summe aller Kreise. Setzt ein Parallelkreis teilweise zu, sinkt sein Durchfluss stark, die anderen bekommen etwas mehr, und die Summe sinkt nur um einen Teil. Miss deshalb jeden Kreis einzeln, immer bei derselben Vorlauftemperatur, und vergleiche die Kreise untereinander und mit ihren Referenzwerten.
- Klassische Schwebekörper-Anzeigen werden senkrecht eingebaut und von unten durchströmt, ihre Skala gilt meist für Wasser. Es gibt auch lageunabhängige und, für Öl, viskositätskompensierte Bauarten; bei Ölkreisen nur dafür ausgelegte Anzeigen oder die Durchflussmessung des Geräts verwenden.
- Auslitern, nur bei Wasserkreisen: Vorlauf über den Systemtrenner an die Wasserleitung, Rücklauf kalt in einen Messeimer und die Zeit für eine bekannte Menge stoppen; Gerät aus, Schlauchende gesichert, die anderen Kreise am Verteiler geschlossen. Der Wert gilt nur für diesen Leitungsdruck und dient dem Vergleich. Danach wieder anschließen, entlüften und den Korrosionsschutz prüfen.
- Wasser von 20 °C ist rund doppelt so zäh wie von 60 °C; Öl ändert seine Zähigkeit noch stärker und strömt in dünnen Rohren kalt meist laminar. Wasserkreise mit kräftigem Durchfluss fahren, damit die Strömung turbulent bleibt.
- Prüfkriterium: Jeder Kreis hat einen Messwert mit Vorlauftemperatur. Weicht er um mehr als deine festgelegte Schwelle von vergleichbaren Kreisen oder seiner Referenz ab, wird gespült und erneut gemessen.
Kontrolliert aufheizen und die Grenzen der Form einhalten
Eine GFK-Form verträgt nur, wofür ihr Harzsystem ausgelegt und nachgehärtet wurde. Die Grenze gilt für die Vorlauftemperatur, nicht für die Formfläche, denn das Gießharz am Rohr ist fast so warm wie der Wärmeträger. Halte den Vorlauf mit dem Abstand unter der dokumentierten Nachhärtetemperatur, den das Datenblatt von Formenharz oder Gelcoat verlangt, und erhöhe den Sollwert in Stufen.
- Vor dem ersten Heizen alle Fühler anbringen und abgleichen: ohne Heizleistung umlaufen lassen, bis sich die Temperaturen ausgeglichen haben, und den Versatz jedes Fühlers notieren. Thermoelemente Typ K der Klasse 2 dürfen nach EN 60584 je ±2,5 K abweichen, zwei zusammen also 5 K. Spreizung und Wärmebild (Schritt 7 und 8) misst du im selben Aufheizvorgang.
- Herstellerbeispiele: Easy Composites verlangt für das Tooling-Gelcoat EG160 eine Nachhärtung mindestens 5 K über der Einsatztemperatur und begrenzt handlaminierte Formen ohne Vakuumverdichtung auf 120 °C, weil eingeschlossene Luft Blasen werfen kann. Composites UK nennt für Formenharze von CFK-Werkzeugen als Faustregel eine Tg oder HDT mindestens 20 K über der höchsten Prozesstemperatur.
- Nie heißes Medium auf eine kalte Form geben: Rohr, Gießharz, Laminat und Stahlgestell dehnen sich unterschiedlich aus, Metallteile hinken als Wärmesenken nach. Eine allgemeine Aufheizrate gibt es nicht; ohne Angabe des Formenbauers ist die Rampe des Nachhärteprogramms ein vorsichtiger Anhaltspunkt.
- Schaum, Pumpengeräusche oder Druckschwankungen beim Aufheizen eines Ölkreises: sofort aufhören zu heizen, abkühlen lassen und das Öl auf Wasser prüfen lassen.
- Nach einem Leck ins Laminat bleibt die Form außer Betrieb, bis sie repariert und getrocknet ist (siehe Häufige Fragen).
- Prüfkriterium: Höchste Vorlauftemperatur und Aufheizweise stehen mit Quelle im Protokoll und liegen mit Abstand unter der Nachhärtetemperatur.
Vor- und Rücklauf jedes Kreises vergleichen
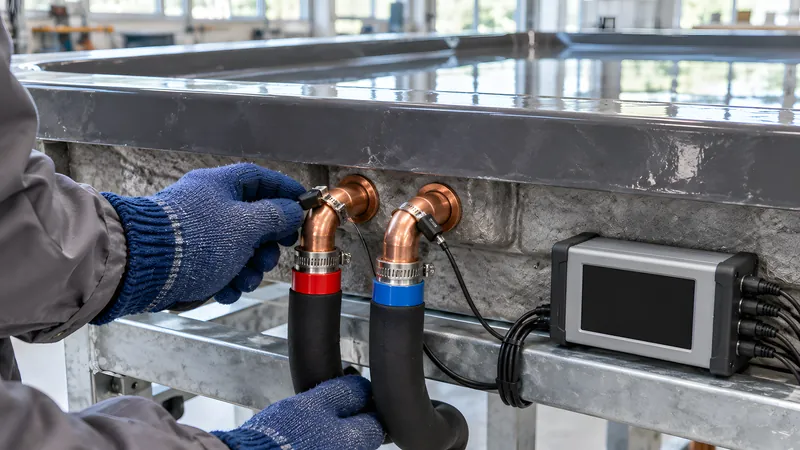
Die Spreizung zeigt, wie viel Wärme ein Kreis abgibt und ob genug Wärmeträger fließt: Bei gleicher Leistung bedeutet halber Durchfluss doppelte Spreizung. Miss sie mit Anlegefühlern an den blanken Rohrenden, nicht mit dem IR-Thermometer, denn blankes Kupfer strahlt kaum selbst und spiegelt vor allem seine Umgebung. Aussagekräftig ist sie nur beim Aufheizen; hält der Kreis die Form bloß auf Temperatur, bleibt sie auch bei schwachem Durchfluss klein.
- Lies alle Kreise zum selben, festgelegten Zeitpunkt ab, etwa wenn der Vorlauf einen bestimmten Wert erreicht, und notiere ihn. Am besten erfasst ein Mehrkanal-Datenlogger mit zwei Fühlern je Kreis alle Kreise gleichzeitig; mit nur zwei Fühlern misst du einen Kreis je Aufheizvorgang, jeweils von derselben Ausgangstemperatur aus.
- Überschlag für Wasser um 60 °C (eigene Rechnung): Je Liter pro Minute und Kelvin Spreizung gibt ein Kreis rund 69 Watt ab. Ein Kreis, der bei vergleichbarer Fläche deutlich weniger abgibt als seine Nachbarn, ist verdächtig.
- Prüfkriterium: Alle Kreise zeigen zum festgelegten Zeitpunkt eine ähnliche, zur Referenz passende Spreizung; Ausreißer werden mit Durchfluss und Wärmebild gegengeprüft.
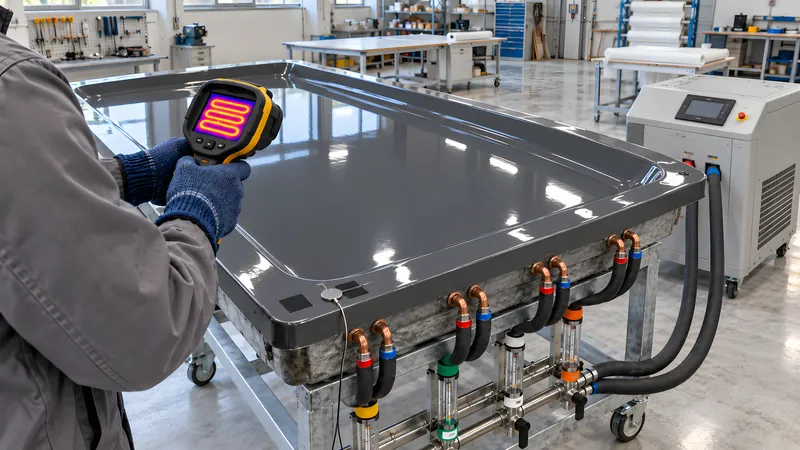
Formoberfläche mit Wärmebild und Fühler prüfen
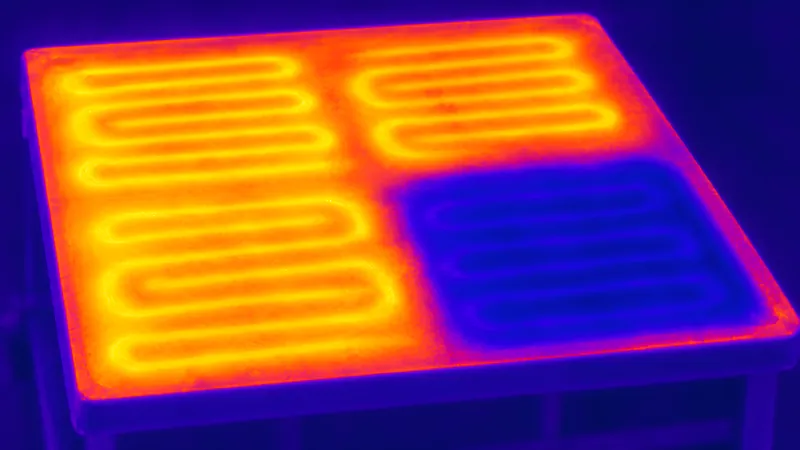
Der Sollwert am Gerät ist die Temperatur des Wärmeträgers, nicht die der Formfläche. Nach einer eigenen Überschlagsrechnung (80 °C im Rohr, 10 mm Laminat mit rund 0,35 W/(m·K), offene Formfläche, 20 °C in der Halle) ist die Oberfläche über dem Rohr rund 11 bis 15 Kelvin kühler, zwischen den Rohren noch mehr. Gleiche das nie mit einem Sollwert über der Freigabe aus. Miss die Formfläche selbst, am besten mit einer Wärmebildkamera: Sie zeigt Rohrverlauf, kalte Felder und warme Flecken auf einen Blick.
- Emissionsgrad: Kunststoffe und Lacke haben laut Testo bei Wellenlängen über 8 µm, dem Bereich üblicher Wärmebildkameras, etwa 0,95. Prüfen kannst du das mit einem Stück Emissionsklebeband auf dem Formrand außerhalb der Bauteilfläche: einige Minuten angleichen lassen, erst das Band mit seinem bekannten Emissionsgrad messen, dann den Emissionsgrad der Nachbarfläche so einstellen, dass sie denselben Wert zeigt; die reflektierte Temperatur an der Kamera mit einstellen.
- Das Band muss die Formtemperatur vertragen: Gewöhnliches PVC-Isolierband ist nur begrenzt wärmebeständig, ein Markenprodukt laut Datenblatt dauerhaft bis 90 °C. Kleberreste vor dem nächsten Trennmittelauftrag entfernen.
- Spiegelungen von Lampen, Fenstern und dir selbst wandern beim Verschieben der Kamera mit und haben keinen weichen Verlauf. Miss leicht schräg, aber nicht flacher als etwa 50° zur Fläche (VdS 2851).
- Fest angebrachte Oberflächenfühler, mit Wärmeleitpaste und abgedeckt an markierten Punkten, zeigen den Zeitverlauf. Einen Handfühler erst ablesen, wenn der Wert stabil steht; auf Laminat dauert das.
- Typische Bilder (Anhaltspunkte, keine Messwerte an GFK-Formen; immer mit dem Neuzustand vergleichen): Ganzer Kreis kalt – kein Durchfluss. Kalter Fleck am Hochpunkt – Luftpolster. Wärme kommt am falschen Ende zuerst an – Vor- und Rücklauf vertauscht. Rohrspur abschnittsweise schwächer – Ablagerung oder vom Laminat gelöstes Rohr. Wachsender, unregelmäßiger Warmfleck – mögliche Leckage.
- Prüfkriterium: Für jeden Kreis liegt ein Wärmebild mit Referenzpunkt vor, und jede Auffälligkeit ist einem Kreis zugeordnet.
Ablagerungen ausspülen und werkstoffgerecht entkalken
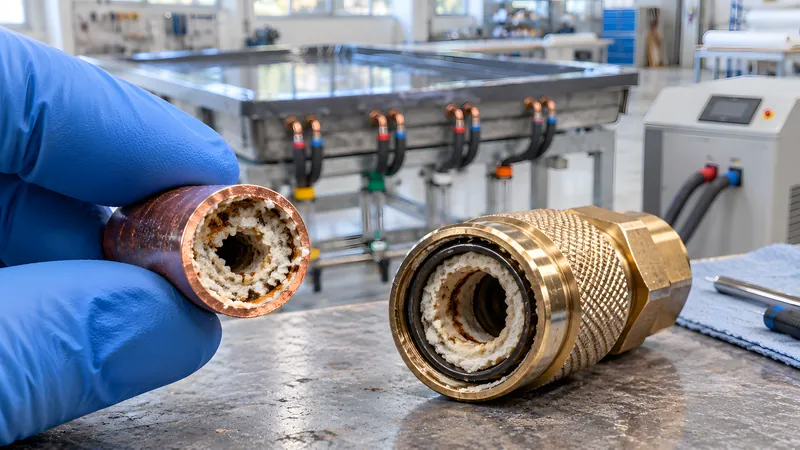
Kalk, Rost und Schlamm verengen die Rohre und behindern den Wärmeübergang. Spülen und Entkalken mit Wasser und Säure gilt nur für Wasserkreise; Ölkreise reinigst du nur mit Mitteln, die Öl- und Gerätehersteller freigeben. Der Ablauf: Dichtheit prüfen, mit wechselnder Fließrichtung reinigen, spülen, mit pH-Kontrolle neutralisieren, erneut spülen, dann konservieren oder mit aufbereitetem Wasser füllen. Miss den Durchfluss vorher und nachher unter gleichen Bedingungen; erst der Vergleich zeigt, ob die Reinigung gewirkt hat.
- Das Mittel muss für alle benetzten Werkstoffe freigegeben sein; Konzentration, Temperatur und Einwirkzeit aus dem Datenblatt einhalten. Beispiel: Das Merkblatt eines sauren Kalk- und Rostlösers nennt für Stahl, Edelstahl und Kupfer 10 bis 20 Gewichtsprozent, höchstens 50 °C und 24 Stunden.
- Eigene säurefeste Spülpumpe mit offenem Behälter verwenden, das Temperiergerät nur mit Freigabe seines Herstellers. Säure bildet mit Kalk Kohlendioxid, die Lösung schäumt; für Lüftung sorgen. Laut demselben Merkblatt ist der Kalk gelöst, wenn der pH-Wert dauerhaft unter 2 bleibt; steigt er darüber, wird Mittel nachdosiert.
- Ist Aluminium im Kreis, nicht kräftig alkalisch neutralisieren: Regloplas nennt für Aluminium einen beständigen Bereich von nur pH 5 bis 8,3. Die verbrauchte Lösung neutralisieren und nach den örtlichen Abwasservorschriften oder über einen Entsorger beseitigen.
- Bei Kanälen direkt im Laminat oder nach einer Leckage kommt der Reiniger ans Harz. Dann entscheidet die Chemikalienbeständigkeit des Formenharzes; frag den Harzhersteller.
- Prüfkriterium: Der Durchfluss hat sich erholt, das letzte Spülwasser liegt im pH-Bereich des frischen Kreislaufwassers, und Mittel, Konzentration, Temperatur und Zeit stehen im Protokoll.
Wärmeträger pflegen und Befunde dokumentieren
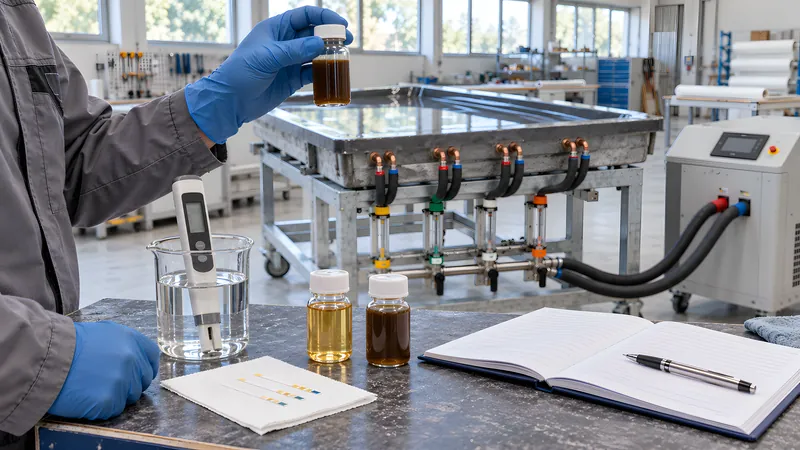
Die beste Reinigung hält nicht lange, wenn das Wasser nicht stimmt oder das Öl altert. Maßgeblich sind die Vorgaben deines Geräteherstellers, und sie unterscheiden sich: HB-Therm nennt für unbehandeltes Wasser unter anderem pH 7,5 bis 9, bis 110 °C eine Leitfähigkeit unter 150 mS/m (1.500 µS/cm) und unter 50 mg/l Chlorid sowie bis 140 °C eine Gesamthärte unter 15 °dH. Single empfiehlt grundsätzlich Korrosionsschutz mit Härtestabilisierung; ohne Stabilisierung soll die Karbonathärte unter 4 °dH liegen.
- Wasser: Korrosionsschutzmittel verbrauchen sich; Gehalt mit den Teststreifen des Mittelherstellers prüfen und Zusätze nur nach Absprache mit den Herstellern mischen. Destilliertes Wasser nicht unbehandelt einfüllen, es ist aggressiv. Glykol nur inhibiert und mit Freigabe des Geräteherstellers; Single schließt es über 120 °C aus.
- Steigende Nachfüllmengen sind ein Leckhinweis, deshalb jede Nachfüllung notieren.
- Öl: Nur dasselbe freigegebene Öl nachfüllen, Typ und Charge notieren; gemischtes mineralisches und synthetisches Öl oder Wasser im Öl führen zu Schaum und Pumpenschäden. Eine Probe des frischen Öls aufbewahren; weichen Farbe, Geruch oder Zähigkeit deutlich ab, beim Lieferanten analysieren lassen. Für Wärmeübertragungsanlagen verlangt die DGUV-Schrift FBRCI-023 eine Ölprüfung mindestens einmal jährlich; ob dein fahrbares Gerät darunter fällt, klärt die Gefährdungsbeurteilung.
- Intervalle: Das Temperiergerät wird nach dem Wartungsplan seines Herstellers gewartet, teils durch Fachpersonal, und als fahrbares Gerät mit Netzstecker wiederkehrend elektrisch geprüft (DGUV Vorschrift 3, Frist laut Gefährdungsbeurteilung). Für die Form gibt es keine allgemeine Frist; sinnvoll sind die Kurzkontrolle bei jedem Anschließen, Durchfluss und Wärmebild in festen Abständen und bei Auffälligkeiten am Bauteil sowie eine Dichtheitsprüfung nach jeder Reparatur.
- Vor längerem Stillstand oder Lagerung in kalter Halle den Kreis entleeren und bei offenem Auslauf ausblasen oder nach Vorgabe konservieren; gefrierendes Wasser kann Rohr und Laminat beschädigen.
- Prüfkriterium: Wasserwerte oder Ölzustand liegen innerhalb der Herstellervorgaben, und das Protokoll nennt Datum, Medium, Messwerte, Nachfüllmenge, Befunde und nächsten Prüftermin.
Typische Fehler – und wie du sie vermeidest
- Der Gesamtdurchfluss am Gerät stimmt, also gelten alle Kreise als in OrdnungEin einzelner schwacher Kreis geht in der Summe leicht unter. Jeden Kreis einzeln messen und mit seiner Referenz vergleichen.
- Eine kleine Spreizung gilt als Beweis für guten DurchflussSpreizung nur beim Aufheizen, zum festgelegten Zeitpunkt und mit abgeglichenen Fühlern bewerten.
- Der Kreis wird mit Werkstattdruckluft auf mehrere bar abgedrücktWasserkreise mit Wasser, Ölkreise mit kaltem Öl prüfen, nie mit Werkstattdruckluft und nie über den zulässigen Betriebsdruck.
- Ein Ölkreis wird wie ein Wasserkreis ausgelitert, gespült oder entkalktWasser im Ölkreis verdampft beim Aufheizen schlagartig. Auslitern, Spülen und Entkalken mit Wasser nur bei Wasserkreisen.
- Kalk wird mit einem beliebigen Kalklöser über Nacht herausgelöstNur ein Mittel mit Freigabe für alle Werkstoffe im Kreis, mit Konzentration, Temperatur und Zeit nach Datenblatt.
- An der warmen Form wird eine Kupplung gelöst oder ein Kreis beidseitig abgesperrtErst auf Umgebungstemperatur abkühlen und 0 bar prüfen. Einen gefüllten Kreis, der sich noch erwärmen kann, nie beidseitig absperren.
Häufige Fragen
Darf ich mit Haushaltsentkalker oder Zitronensäure spülen?
Nur in Wasserkreisen und nur, wenn das Mittel für alle Werkstoffe im Kreis freigegeben ist: Rohre, Kupplungen, Verteiler, Dichtungen und gegebenenfalls Aluminiumteile. Bei Hausmitteln fehlt diese Angabe meist, und ein salzsäurehaltiger Entkalker ist laut seinem Hersteller nicht für Edelstahl, Aluminium oder verzinkte Flächen geeignet. Nimm ein Mittel mit Datenblatt und Werkstofffreigabe.
Was tun, wenn ein Kreis ins Laminat geleckt hat?
Form außer Betrieb nehmen, abkühlen lassen, drucklos machen und entleeren, die Leckstelle suchen und mit dem Formenbauer klären, wie sie repariert wird. Wieder in Betrieb geht die Form erst nach Reparatur und Trocknung, auch unter 100 °C: Aufgenommenes Wasser macht Epoxidharz weicher und senkt seine Glasübergangstemperatur; über 100 °C kann es zudem verdampfen und Blasen oder Delamination verursachen. Öl im Laminat beeinträchtigt die Haftung von Reparaturlaminat. Den Leckstoppbetrieb mancher Geräte, bei dem die Pumpe den Wärmeträger durch die Form saugt, nennt HB-Therm einen Notbetrieb bis 70 °C; er taugt allenfalls, um einen laufenden Zyklus zu Ende zu bringen, nicht zum Weiterbetrieb. Wie du Schäden an der Formschale behebst, zeigt die Anleitung GFK-Form reparieren und pflegen.
Bildhinweis: Die Abbildungen in dieser Anleitung sind KI-generierte Illustrationen, die die beschriebenen Arbeitsschritte veranschaulichen.